PLC không nhận tín hiệu cảm biến là lỗi khá phổ biến trong quá trình lắp đặt và vận hành hệ thống tự động hóa. Tình trạng này có thể khiến máy không thực hiện đúng trình tự, dây chuyền gián đoạn hoặc phát sinh cảnh báo trong quá trình vận hành. Nguyên nhân có thể nằm ở cảm biến, nguồn cấp, dây tín hiệu, cách đấu nối, ngõ vào PLC hoặc chương trình điều khiển. Bài viết dưới đây, Kỹ Thuật Vô Cực sẽ hướng dẫn cách kiểm tra đấu dây và chương trình khi PLC không nhận tín hiệu cảm biến, giúp bạn nhanh chóng khoanh vùng nguyên nhân và có hướng xử lý phù hợp.
1. Vì sao PLC không nhận tín hiệu cảm biến?
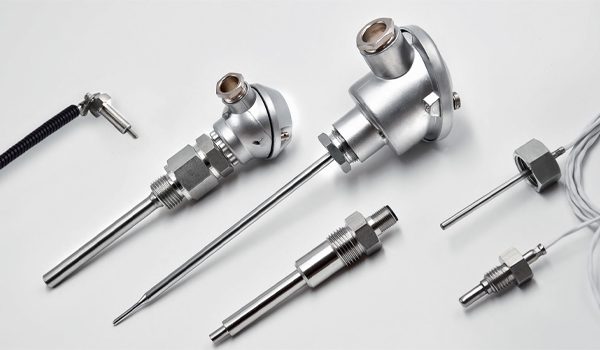
Khi cảm biến phát hiện vật thể, tín hiệu đầu ra phải được truyền chính xác đến ngõ vào PLC. Chỉ cần một mắt xích trong quá trình này xảy ra vấn đề, PLC có thể không nhận được tín hiệu.
Một số nguyên nhân thường gặp gồm:
- Cảm biến không được cấp đúng nguồn.
- Dây nguồn hoặc dây tín hiệu bị đứt, lỏng hoặc đấu sai.
- Tín hiệu đầu ra của cảm biến không phù hợp với loại Input PLC.
- Với cảm biến digital, PNP/NPN hoặc cấu hình COM không phù hợp.
- Với cảm biến analog, chọn sai loại ngõ vào hoặc dải tín hiệu.
- Kênh Input PLC hoặc module I/O gặp vấn đề.
- Đấu cảm biến đúng nhưng sử dụng sai địa chỉ trong chương trình.
- Chương trình PLC chưa được cấu hình hoặc xử lý đúng tín hiệu đầu vào.
Vì vậy, việc kiểm tra cần được thực hiện từ phần cứng đến phần mềm thay vì chỉ tập trung vào PLC
Hậu quả khi PLC không nhận tín hiệu cảm biến:
- Thiết bị hoạt động sai trình tự: PLC không nhận được tín hiệu xác nhận nên không thực hiện được bước tiếp theo.
- Máy dừng hoặc dây chuyền gián đoạn: Nếu tín hiệu cảm biến được sử dụng làm điều kiện cho một công đoạn, việc mất tín hiệu có thể khiến PLC hiểu rằng điều kiện chưa được đáp ứng. Máy có thể dừng hoặc liên tục báo lỗi, ảnh hưởng trực tiếp đến tiến độ sản xuất.
- Tăng nguy cơ lỗi và mất an toàn: Với cảm biến dùng cho giám sát hoặc liên động, mất tín hiệu khiến PLC không xác định đúng trạng thái thực tế của máy.
- Tăng thời gian và chi phí xử lý: Kỹ thuật viên có thể mất thời gian kiểm tra hoặc thay thế linh kiện không cần thiết.
2. Cách kiểm tra khi PLC không nhận tín hiệu cảm biến
Khi PLC không nhận tín hiệu cảm biến, cần xác định lỗi nằm ở phần cứng/đấu dây hay chương trình điều khiển.
2.1. Kiểm tra đấu dây và tín hiệu phần cứng
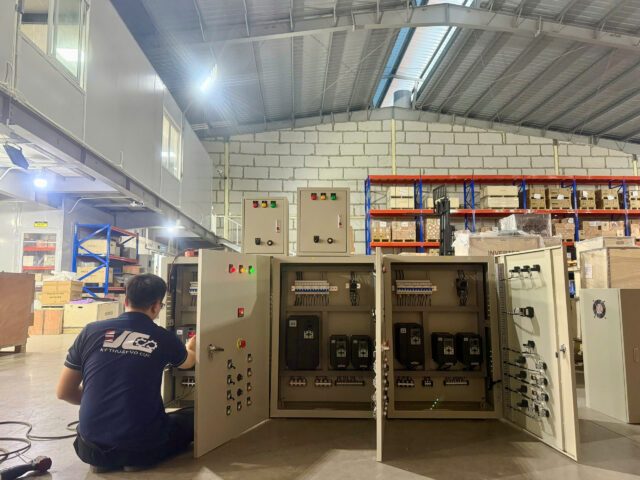
Xác định loại tín hiệu của cảm biến
Trước khi kiểm tra cách đấu dây, cần xác định cảm biến đang sử dụng tín hiệu digital hay analog, bởi mỗi loại có cách kết nối và phương pháp kiểm tra khác nhau.
Với tín hiệu digital, cảm biến chủ yếu gửi hai trạng thái ON/OFF về PLC. Các cảm biến quang, cảm biến tiệm cận, công tắc hành trình… thường sử dụng dạng tín hiệu này. Khi đó, cần kiểm tra các yếu tố như PNP/NPN, điện áp tín hiệu và chân COM của ngõ vào PLC.
Trong khi đó, tín hiệu analog có giá trị thay đổi liên tục theo đại lượng cần đo, phổ biến là 4-20mA hoặc 0-10V. Các cảm biến đo áp suất, nhiệt độ, mức, lưu lượng… có thể sử dụng loại tín hiệu này. Với loại này, cần kiểm tra ngõ vào analog của PLC có tương thích với tín hiệu đầu ra của cảm biến hay không.
Kiểm tra nguồn cấp cho cảm biến
Đầu tiên, cần xác định cảm biến có đang được cấp nguồn đúng hay không. Với các cảm biến công nghiệp phổ biến sử dụng nguồn 24VDC, có thể dùng đồng hồ đo điện để kiểm tra điện áp giữa chân nguồn và 0V.
Đối với cảm biến 3 dây, màu dây thường gặp là:
- Dây nâu: +24VDC
- Dây xanh: 0V
- Dây đen: Tín hiệu OUT
Đây chỉ là quy ước phổ biến, không phải tiêu chuẩn áp dụng cho mọi thiết bị. Khi đấu dây, cần ưu tiên sơ đồ chân do nhà sản xuất cung cấp.
Nếu cảm biến không sáng đèn hoặc hoạt động không ổn định, hãy kiểm tra nguồn, cầu đấu và dây cấp nguồn trước khi kiểm tra tín hiệu đưa về PLC.
Kiểm tra dây tín hiệu và terminal
Kiểm tra dây OUT từ cảm biến đến chân Input PLC, đặc biệt tại các vị trí đấu nối trong tủ điện.
Dây có thể bị đứt, lỏng terminal, đấu nhầm chân hoặc tiếp xúc kém. Với hệ thống đã vận hành lâu ngày, dây tín hiệu có thể bị lỏng, đứt ngầm hoặc oxy hóa tại đầu nối.
Một lỗi khác cũng khá phổ biến là đấu nhầm chân tín hiệu. Cảm biến có thể vẫn được cấp nguồn và báo trạng thái nhưng tín hiệu OUT không được đưa đúng vào chân Input PLC.
Kiểm tra cảm biến Digital PNP/NPN và COM
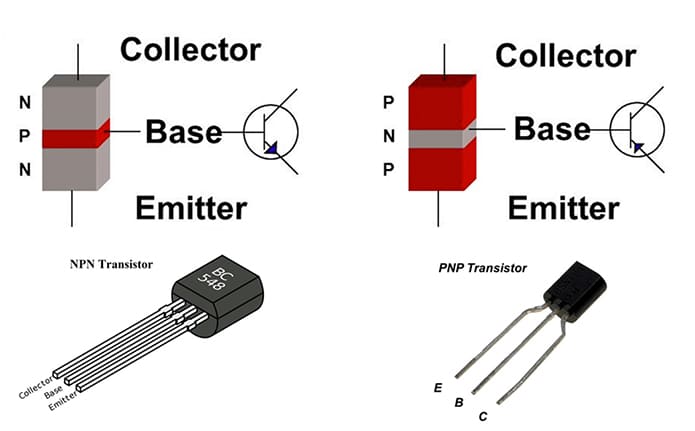
Đây là bước quan trọng khi PLC không nhận tín hiệu cảm biến. PNP và NPN có cách đưa tín hiệu về Input khác nhau, vì vậy nếu đấu không đúng cấu hình, cảm biến có thể hoạt động nhưng PLC không nhận được trạng thái ON.
- Cảm biến PNP: Với cảm biến PNP, khi tác động, ngõ ra thường đưa điện áp dương về Input PLC. Tín hiệu tại Input được kéo lên mức dương khi cảm biến ON. Khi đấu thực tế, cần kiểm tra cách đấu COM của nhóm Input trên PLC để bảo đảm mạch tín hiệu được hoàn chỉnh.
- Cảm biến NPN: Với cảm biến NPN, ngõ ra hoạt động theo nguyên lý kéo tín hiệu về 0V khi cảm biến tác động. Do đó, cách đấu và chân COM sẽ khác với cấu hình PNP. Không nên lấy sơ đồ đấu dây của cảm biến PNP để áp dụng trực tiếp cho NPN.
Nếu chưa chắc PLC đang sử dụng kiểu Input nào, hãy kiểm tra sơ đồ trong tài liệu kỹ thuật của PLC và cảm biến trước khi cấp nguồn.
Kiểm tra tín hiệu Analog 4-20mA hoặc 0-10V
Với cảm biến analog, cần kiểm tra trực tiếp giá trị tín hiệu thay vì chỉ quan sát LED Input.
- Nếu cảm biến sử dụng 4-20mA, kiểm tra dòng điện trong mạch có nằm trong dải và thay đổi tương ứng với giá trị đo hay không.
- Với cảm biến 0-10V, kiểm tra điện áp đầu ra và sự thay đổi của tín hiệu theo đại lượng cần đo.
Đồng thời, cần xác nhận PLC đang sử dụng đúng kênh Analog Input (AI) và kênh đó hỗ trợ đúng loại tín hiệu.
Cảm biến có tín hiệu nhưng đèn Input PLC không sáng
Nếu cảm biến vẫn hoạt động nhưng LED Input trên PLC không sáng, cần kiểm tra trực tiếp tín hiệu tại chân Input.
- Khi cảm biến ở trạng thái ON, đo điện áp tại chân Input PLC và đối chiếu với yêu cầu của ngõ vào. Đồng thời kiểm tra chân COM của nhóm Input.
- Nếu tín hiệu đã đến đúng chân Input nhưng LED vẫn không thay đổi trạng thái. Có thể tiếp tục kiểm tra bằng một kênh Input khác hoặc phương pháp tín hiệu giả lập phù hợp. Cách này giúp khoanh vùng lỗi nằm ở cảm biến, dây dẫn hay chính kênh Input.
2.2. Kiểm tra chương trình PLC
Một nguyên nhân khác khiến PLC không nhận tín hiệu cảm biến là do chương trình hoặc điều kiện điều khiển.
Kiểm tra địa chỉ Input
Trước tiên, đối chiếu chân Input thực tế với địa chỉ được sử dụng trong chương trình.
Ví dụ, cảm biến được đấu vào X0 nhưng chương trình lại kiểm tra X1 thì khi cảm biến tác động, logic điều khiển vẫn không được kích hoạt.
Tên địa chỉ Input sẽ thay đổi tùy dòng PLC. Vì vậy cần đối chiếu đúng với phần cứng đang sử dụng.
Kiểm tra trạng thái Input trên phần mềm
Sử dụng chức năng Monitor của phần mềm lập trình PLC để theo dõi trực tiếp trạng thái Input.
Khi tác động cảm biến, nếu trạng thái Input chuyển OFF → ON, có thể xác định tín hiệu đã được PLC nhận. Lúc này cần chuyển sang kiểm tra phần logic phía sau.
Nếu cảm biến tác động nhưng trạng thái Input trên phần mềm không thay đổi. Quay lại kiểm tra phần cứng: dây tín hiệu, PNP/NPN, COM và điện áp tại Input.
Kiểm tra điều kiện liên động trong chương trình
Input đã ON nhưng thiết bị không chạy có thể do chương trình còn các điều kiện khác như:
- Chế độ Auto/Manual.
- Emergency Stop.
- Điều kiện an toàn.
- Timer hoặc Counter.
- Điều kiện liên động giữa các thiết bị.
- Bit trung gian chưa được kích hoạt.
- Logic chương trình đang chặn tín hiệu.
Do đó, cần theo dõi toàn bộ chuỗi xử lý từ Input → bit trung gian → điều kiện logic → Output trong chương trình.
Kết luận
PLC không nhận tín hiệu cảm biến không đồng nghĩa với việc PLC đã bị hỏng. Sự cố có thể xuất phát từ nguồn cấp, dây dẫn, loại tín hiệu, cách đấu nối hoặc chương trình điều khiển. Việc khoanh vùng theo từng bước sẽ giúp xác định đúng nguyên nhân. Hạn chế thời gian dừng máy và tránh thay thế thiết bị không cần thiết.
Cách khoanh vùng nhanh:
- Cảm biến không có tín hiệu → kiểm tra nguồn/cảm biến.
- Cảm biến có OUT nhưng Input PLC không ON → kiểm tra dây, PNP/NPN, COM, điện áp Input.
- LED Input PLC ON nhưng Monitor không ON → kiểm tra mapping/cấu hình phần cứng/địa chỉ.
- Monitor Input ON nhưng máy không chạy → kiểm tra logic, interlock và Output.
Nếu đã kiểm tra phần đấu nối nhưng PLC vẫn không nhận tín hiệu hoặc chưa xác định được lỗi nằm ở đâu. Kỹ Thuật Vô Cực có thể hỗ trợ kiểm tra, tư vấn đấu nối và xử lý các vấn đề liên quan đến PLC, cảm biến và hệ thống điều khiển tự động hóa.
Thông tin liên hệ:
CÔNG TY TNHH KỸ THUẬT VÔ CỰC
- Hotline: 098.554.0011
- Email: giaiphapkythuatvc@gmail.com
- Địa chỉ: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1: Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2: B1 khu TĐC Chiến Thắng, Khu Vực Thạnh Lợi, Phường Hưng Phú, Tp Cần Thơ