Trong máy và dây chuyền chiết rót tự động, PLC điều khiển hệ thống chiết rót bằng cách tiếp nhận tín hiệu từ cảm biến, xử lý theo chương trình đã lập trình và phát lệnh đến các thiết bị chấp hành như bơm, van, cơ cấu khí nén hoặc biến tần. PLC cũng có thể kết nối với HMI để cài đặt thông số, hiển thị trạng thái và giám sát quá trình vận hành.
Vậy PLC điều khiển hệ thống chiết rót theo nguyên lý nào và trình tự vận hành ra sao? Nội dung dưới đây sẽ phân tích cụ thể từng bước trong quá trình điều khiển.
1. Vai trò của PLC trong máy/dây chuyền chiết rót tự động.
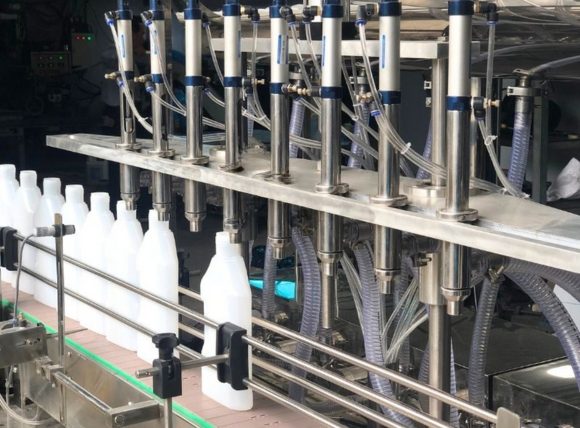
Trong máy và dây chuyền chiết rót tự động, PLC là bộ điều khiển trung tâm, tiếp nhận tín hiệu từ cảm biến, xử lý theo chương trình và điều khiển các thiết bị để thực hiện chu trình chiết rót theo đúng trình tự. So với các phương pháp điều khiển bằng relay hoặc thao tác thủ công, PLC cho phép xây dựng chương trình linh hoạt hơn, dễ thay đổi và phù hợp với nhiều cấu hình máy khác nhau.
Việc ứng dụng PLC trong hệ thống chiết rót mang lại một số lợi ích chính:
- Giảm thao tác thủ công và hạn chế sai sót trong quá trình sản xuất.
- Điều khiển hệ thống ổn định, nhất quán khi các chu kỳ vận hành được thực hiện theo cùng một logic đã lập trình.
- Nâng cấp/Cải tiến: Có thể điều chỉnh trình tự, thông số và điều kiện vận hành khi yêu cầu sản xuất thay đổi.
- Mở rộng: Thuận tiện khi bổ sung cảm biến, cơ cấu chấp hành hoặc các công đoạn mới.
- Giám sát: Có thể kết hợp HMI để theo dõi trạng thái máy, thông số vận hành, sản lượng và cảnh báo.
- Thuận tiện bảo trì và xử lý lỗi: Kỹ thuật viên có thể kiểm tra trạng thái I/O và logic chương trình để xác định nguyên nhân sự cố.
- Phù hợp nhiều quy mô: Có thể triển khai cho máy chiết rót đơn lẻ hoặc dây chuyền gồm nhiều công đoạn liên kết.
Một số ứng dụng thực tế:
- Ngành Thực phẩm và Đồ uống (F&B): Chiết rót nước ngọt, bia, rượu, sữa, nước tinh khiết, dầu ăn,…
- Ngành Dược phẩm: Chiết rót siro, thuốc ho, hoặc các loại dầu gió, nước muối sinh lý…
- Ngành Mỹ phẩm và Hóa chất gia dụng: Chiết rót dầu gội, sữa tắm, nước xả vải, nước rửa chén, kem dưỡng da,…
- Ngành Hóa chất công nghiệp và Dầu nhớt: Chiết rót nhớt động cơ, chất tẩy rửa công nghiệp, sơn dạng lỏng hoặc các hóa chất chuyên dụng vào can, phuy.
2. Cấu trúc hệ thống PLC điều khiển máy chiết rót
Để PLC có thể điều khiển máy chiết rót, hệ thống cần có sự kết hợp giữa PLC, các thiết bị đầu vào, thiết bị chấp hành và giao diện vận hành. Mỗi nhóm đảm nhiệm một chức năng riêng nhưng được liên kết với nhau thông qua chương trình điều khiển của PLC.
Một hệ thống PLC điều khiển chiết rót có thể chia thành 4 nhóm chính:
PLC và hệ thống I/O
Tùy cấu hình máy, hệ thống I/O có thể gồm:
- Digital Input (DI)
- Digital Output (DO)
- Analog Input (AI)
- Analog Output (AO)
Thiết bị đầu vào
Thiết bị đầu vào cung cấp cho PLC thông tin về trạng thái thực tế của máy và sản phẩm.
- Nút nhấn Start/Stop.
- Tín hiệu Emergency Stop hoặc mạch an toàn.
- Cảm biến xác nhận vị trí chai.
- Cảm biến vị trí đầu chiết hoặc xi lanh.
- Cảm biến mức nguyên liệu.
- Cảm biến áp suất, lưu lượng.
- …
Thiết bị chấp hành
Đây là nhóm thiết bị thực hiện các lệnh điều khiển từ PLC. Tùy thiết kế máy, có thể gồm:
- Motor/biến tần
- Bơm
- Van điện từ hoặc van điều khiển
- Xi lanh khí nén
- Servo
Thiết bị giám sát
Màn hình HMI là giao diện để người vận hành cài đặt, điều khiển và giám sát hệ thống thông qua PLC.
Một số chức năng thường được xây dựng trên HMI:
- Start/Stop máy.
- Cài đặt thời gian hoặc thông số chiết.
- Theo dõi trạng thái cảm biến và cơ cấu.
- Hiển thị sản lượng.
- Hiển thị cảnh báo và mã lỗi.
3. Nguyên lý và trình tự vận hành của PLC trong điều khiển hệ thống chiết rót tự động
Nguyên lý hoạt động:
PLC nhận trạng thái chai và các điều kiện sẵn sàng của hệ thống. Khi sản phẩm được xác nhận ở vị trí chiết và các điều kiện interlock thỏa mãn, PLC thực hiện sequence định vị – chiết – kết thúc chiết – nhả sản phẩm theo chương trình. Điều kiện kết thúc quá trình chiết phụ thuộc vào phương pháp định lượng của máy, chẳng hạn thời gian, lưu lượng/thể tích, khối lượng hoặc phương pháp khác theo thiết kế.
Trình tự vận hành chi tiết:
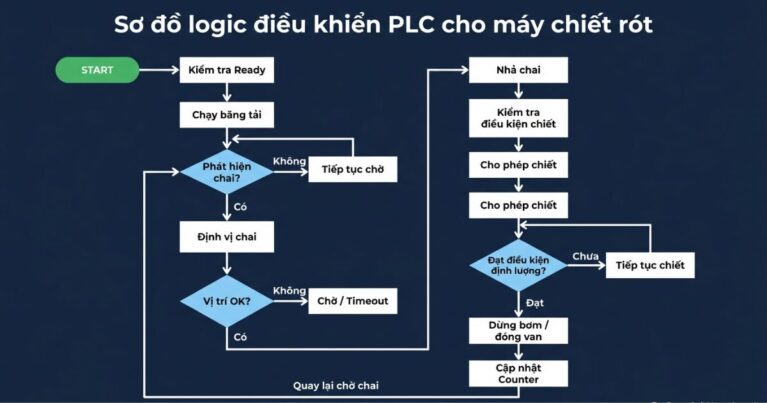
Bước 1: Khởi tạo và kiểm tra điều kiện
Khi máy được cấp nguồn và PLC chuyển sang trạng thái RUN, chương trình kiểm tra các điều kiện cần thiết để xác định hệ thống có sẵn sàng vận hành hay không.
Các điều kiện có thể gồm:
- Chế độ vận hành phù hợp.
- Không có lỗi.
- Điều kiện an toàn được đảm bảo.
- Đủ nguyên liệu.
- Các cơ cấu ở vị trí cho phép.
Nếu các điều kiện đạt yêu cầu, PLC đưa hệ thống về trạng thái Ready.
Bước 2: Đưa chai vào vị trí chiết
Khi nhận lệnh Start ở chế độ Auto, PLC cho phép băng tải hoạt động để đưa chai đến trạm chiết.
Khi cảm biến phát hiện chai, PLC ghi nhận trạng thái và chuyển sang bước định vị. Tùy thiết kế, băng tải có thể dừng hoặc điều chỉnh tốc độ để đưa chai vào đúng vị trí.
Bước 3: Định vị và xác nhận chai
PLC điều khiển cơ cấu chặn hoặc định vị nếu máy có sử dụng. Sau đó, chương trình chờ tín hiệu xác nhận chai đã ở đúng vị trí. Đây là điều kiện quan trọng trước khi cho phép quá trình chiết bắt đầu.
Có chai + Đúng vị trí → Cho phép chuyển sang bước chiết
Nếu không nhận được tín hiệu xác nhận trong thời gian quy định, PLC có thể đưa hệ thống vào trạng thái cảnh báo hoặc lỗi.
Bước 4: Kiểm tra điều kiện và thực hiện chiết
Trước khi cấp lệnh chiết, PLC tiếp tục kiểm tra các điều kiện liên quan như:
- Chai vẫn đang ở vị trí.
- Đủ nguyên liệu.
- Cơ cấu chiết sẵn sàng.
- Không có lỗi.
- Điều kiện an toàn phù hợp.
Khi các điều kiện đạt yêu cầu, PLC điều khiển bơm, van hoặc cơ cấu định lượng hoạt động.
Phương pháp kết thúc chiết phụ thuộc vào công nghệ của máy:
- Theo thời gian: sử dụng Timer.
- Theo lưu lượng: dựa trên tín hiệu flow meter.
- Theo khối lượng: dựa trên load cell.
- Theo mức: dựa trên tín hiệu cảm biến mức.
Do đó, chương trình PLC cần được xây dựng phù hợp với phương pháp định lượng thực tế.
Bước 5: Kết thúc quá trình chiết
Khi đạt điều kiện định lượng, PLC ngắt lệnh điều khiển bơm/van.
Nếu hệ thống có đầu chiết nâng hạ, PLC tiếp tục điều khiển cơ cấu về vị trí phù hợp và chờ tín hiệu xác nhận trước khi chuyển bước.
Đồng thời, chương trình có thể cập nhật trạng thái hoàn thành của chu kỳ.
Bước 6: Đưa chai ra khỏi trạm
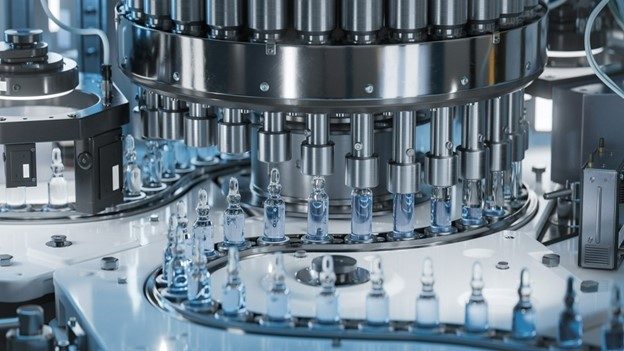
Sau khi quá trình chiết hoàn tất, PLC điều khiển cơ cấu định vị nhả chai và cho phép băng tải hoạt động.
Chai đã chiết được đưa sang công đoạn tiếp theo.
Bước 7: Cập nhật sản lượng và lặp chu kỳ
Khi xác nhận một chu kỳ đã hoàn tất, PLC có thể tăng bộ đếm sản phẩm.
Sau đó, chương trình quay lại trạng thái chờ chai và bắt đầu chu kỳ mới.
Lưu ý:
Trong bất kỳ bước nào, nếu xuất hiện điều kiện không phù hợp như mất tín hiệu cảm biến, thiếu nguyên liệu, cơ cấu không đạt vị trí hoặc thiết bị báo lỗi, PLC có thể dừng chu trình hoặc chuyển sang trạng thái Fault theo chương trình đã thiết kế.
Việc tổ chức chương trình theo từng Step/State giúp xác định rõ PLC đang ở đâu trong chu trình, điều kiện nào đang chờ và nguyên nhân khiến máy không chuyển sang bước tiếp theo. Đây cũng là cơ sở để xây dựng chức năng cảnh báo và hỗ trợ quá trình kiểm tra, bảo trì.
4. Giải pháp PLC cho hệ thống chiết rót từ Kỹ Thuật Vô Cực
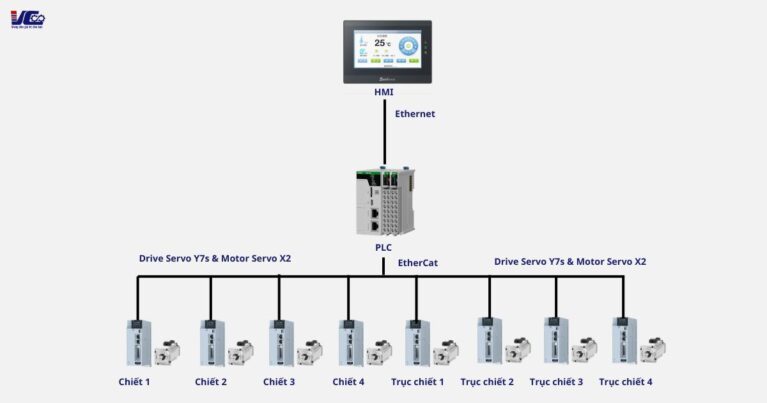
Tùy yêu cầu công nghệ và quy mô hệ thống, máy chiết rót có thể sử dụng nhiều PLC, HMI và thiết bị tự động hóa khác nhau. Việc lựa chọn và tích hợp đúng thiết bị giúp hệ thống đáp ứng yêu cầu điều khiển, vận hành và mở rộng trong thực tế.
Với kinh nghiệm triển khai các dự án tự động hóa, Kỹ Thuật Vô Cực cung cấp thiết bị và giải pháp cho máy và dây chuyền chiết rót, bao gồm:
- Tư vấn và thiết kế hệ thống điều khiển dựa trên quy trình công nghệ và yêu cầu vận hành thực tế.
- Lập trình PLC – HMI cho các chức năng điều khiển, vận hành và giám sát hệ thống.
- Cung cấp và tích hợp thiết bị tự động hóa phù hợp với cấu hình máy và yêu cầu điều khiển.
- Lắp đặt, chạy thử và hiệu chỉnh hệ thống, đảm bảo các thiết bị phối hợp đúng theo quy trình.
- Hỗ trợ kỹ thuật và xử lý sự cố trong quá trình vận hành, bảo trì và nâng cấp hệ thống.
Nếu bạn đang tìm kiếm PLC hoặc giải pháp điều khiển cho máy/dây chuyền chiết rót, liên hệ Kỹ Thuật Vô Cực để được tư vấn cấu hình và giải pháp phù hợp với yêu cầu thực tế.
CÔNG TY TNHH KỸ THUẬT VÔ CỰC
- Hotline: 098.554.0011
- Email: giaiphapkythuatvc@gmail.com
- Địa chỉ: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1: Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2: B1 khu TĐC Chiến Thắng, Khu Vực Thạnh Lợi, Phường Hưng Phú, Tp Cần Thơ
Kết luận:
Trong thực tế, mỗi máy chiết rót có cấu hình và yêu cầu vận hành khác nhau, vì vậy chương trình PLC cần được xây dựng phù hợp với quy trình công nghệ của từng hệ thống. Từ việc phát hiện và định vị chai, kiểm tra điều kiện, thực hiện chiết đến hoàn tất và lặp lại chu kỳ, PLC xử lý các tín hiệu và điều khiển thiết bị theo trình tự đã lập trình. Do đó, xây dựng cấu trúc I/O và logic điều khiển phù hợp là cơ sở để hệ thống vận hành ổn định và đáp ứng yêu cầu sản xuất.