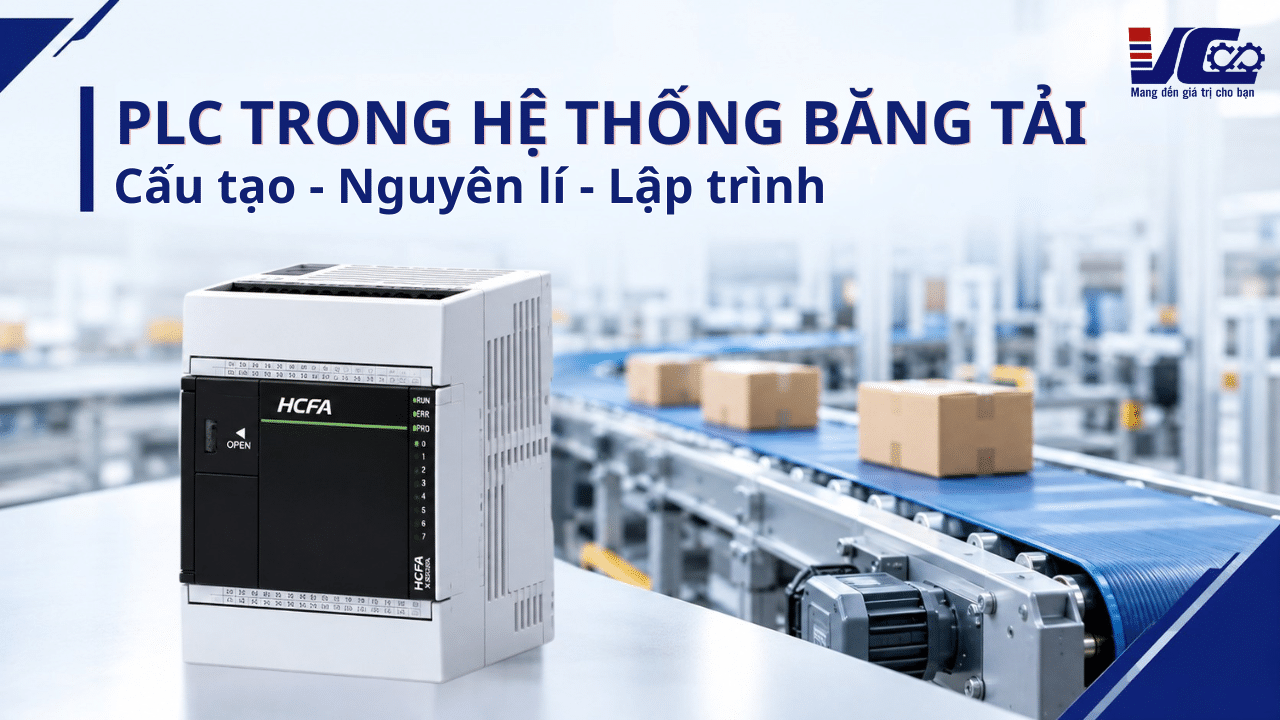
Trong hệ thống băng tải, PLC không chỉ thực hiện lệnh chạy/dừng động cơ mà còn phải xử lý tín hiệu cảm biến, điều kiện liên động và trình tự phối hợp giữa các công đoạn. Với dây chuyền nhiều băng tải, logic điều khiển còn phải xử lý trường hợp tuyến phía sau chưa sẵn sàng, sản phẩm bị kẹt hoặc thiết bị phát sinh lỗi.
Vậy PLC trong hệ thống băng tải hoạt động như thế nào? Hệ thống gồm những thành phần nào và PLC có thể ứng dụng vào những công đoạn nào? Hãy cùng Kỹ Thuật Vô Cực tìm hiểu chi tiết qua nội dung bài viết dưới đây.
1. Vai trò của PLC trong hệ thống băng tải
Trong hệ thống băng tải, PLC đóng vai trò tiếp nhận thông tin từ cảm biến và các thiết bị đầu vào, sau đó xử lý theo chương trình đã được lập trình để điều khiển động cơ, biến tần, van điện từ hoặc các cơ cấu chấp hành.
Tùy vào yêu cầu của từng dây chuyền, PLC có thể thực hiện các nhiệm vụ như:
- Điều khiển băng tải chạy, dừng và thay đổi tốc độ.
- Nhận tín hiệu từ cảm biến để phát hiện, đếm và kiểm soát sản phẩm.
- Phối hợp nhiều băng tải và thiết bị trong cùng dây chuyền.
- Điều khiển cơ cấu phân loại, gạt hoặc xi lanh.
- Thiết lập liên động giữa băng tải với máy móc khác, xử lý cảnh báo khi có bất thường.
Đặc biệt, với những dây chuyền có nhiều công đoạn liên tiếp, PLC giúp xây dựng trình tự hoạt động rõ ràng. Khi một thiết bị thay đổi trạng thái, PLC có thể căn cứ vào chương trình để quyết định thiết bị tiếp theo cần hoạt động như thế nào.
Nhờ đó, hệ thống băng tải có thể vận hành tự động và đồng bộ hơn thay vì phải điều khiển từng thiết bị riêng lẻ.
2. Cấu tạo hệ thống băng tải điều khiển bằng PLC
Một hệ thống băng tải sử dụng PLC thường không chỉ bao gồm PLC và động cơ mà là sự kết hợp của nhiều thiết bị khác nhau.
Các thành phần thường gặp gồm:
- Băng tải: Là bộ phận trực tiếp vận chuyển sản phẩm. Tùy vào môi trường và loại sản phẩm, có thể sử dụng băng tải PVC, PU, cao su hoặc băng tải nhựa.
- Động cơ và hộp giảm tốc: Cung cấp lực kéo cho băng tải. Việc lựa chọn động cơ và hộp giảm tốc phụ thuộc vào tải trọng, chiều dài băng tải, tốc độ và điều kiện vận hành.
- Biến tần: Biến tần có thể được sử dụng để điều khiển chạy/dừng, tốc độ và các trạng thái vận hành của động cơ băng tải theo cấu hình hệ thống.
- Cảm biến: Có nhiệm vụ phát hiện sản phẩm, vị trí, vật cản hoặc trạng thái của băng tải. Tín hiệu từ cảm biến được đưa về PLC để xử lý.
- PLC: Là bộ điều khiển trung tâm, tiếp nhận tín hiệu từ các thiết bị đầu vào, xử lý theo chương trình và gửi lệnh đến các thiết bị đầu ra.
- Thiết bị chấp hành: Có thể bao gồm van điện từ, xi lanh khí nén, cơ cấu gạt, cơ cấu nâng hạ hoặc các thiết bị chuyển hướng sản phẩm.
- HMI: Cho phép người vận hành theo dõi trạng thái hệ thống, cài đặt thông số, lựa chọn chế độ hoạt động và kiểm tra các cảnh báo.
- Tủ điện và nguồn điện: Cung cấp nguồn cho PLC, cảm biến, thiết bị điều khiển và các thành phần liên quan, đồng thời tập trung các thiết bị điện để thuận tiện cho việc vận hành và bảo trì.
Tùy theo mức độ tự động hóa, hệ thống còn có thể tích hợp thêm camera, barcode, RFID hoặc SCADA để phục vụ nhận diện, giám sát và quản lý dữ liệu sản xuất.
3. Cấu trúc và nguyên lí hoạt động của PLC trong điều khiển dây chuyền băng tải
3.1 Cấu trúc của hệ thống PLC điều khiển băng tải
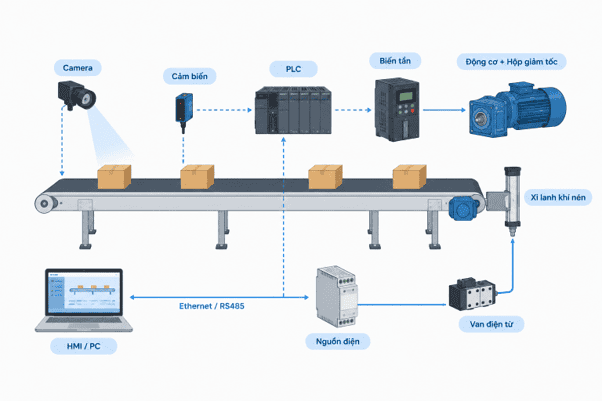
Hệ thống PLC điều khiển băng tải được cấu trúc từ nhiều thành phần liên kết với nhau để thu thập tín hiệu, xử lý chương trình và điều khiển thiết bị. Về cơ bản, hệ thống gồm PLC, các thiết bị đầu vào, thiết bị đầu ra, nguồn điện và giao diện vận hành.
Trong đó, PLC đóng vai trò là bộ điều khiển trung tâm. PLC tiếp nhận tín hiệu từ các thiết bị đầu vào như nút nhấn, cảm biến, sau đó CPU xử lý tín hiệu theo chương trình đã lập trình và gửi lệnh đến các thiết bị đầu ra.
Với những hệ thống băng tải có sử dụng PLC, có thể hình dung cấu trúc điều khiển theo trình tự, ví dụ:
Thiết bị đầu vào → PLC → Thiết bị đầu ra → Băng tải
- Thiết bị đầu vào: Nút nhấn Start/Stop, cảm biến phát hiện sản phẩm, cảm biến lỗi…
- PLC: Gồm CPU, bộ nhớ và các module I/O, có nhiệm vụ xử lý tín hiệu và thực hiện chương trình điều khiển.
- Thiết bị đầu ra: Biến tần, contactor, động cơ… nhận lệnh từ PLC để điều khiển chuyển động của băng tải.
- Giao diện vận hành: HMI có thể được sử dụng để theo dõi trạng thái, cài đặt thông số và điều khiển hệ thống.
- Nguồn điện: Cung cấp nguồn cho PLC, cảm biến và các thiết bị liên quan.
3. 2 Nguyên lý hoạt động của PLC trong hệ thống băng tải
PLC thường điều khiển hệ thống băng tải theo một chu trình lặp liên tục gồm đọc tín hiệu đầu vào → xử lý chương trình → cập nhật tín hiệu đầu ra:
- Nhận tín hiệu: PLC nhận tín hiệu từ nút Start/Stop, cảm biến quang, cảm biến tiệm cận, công tắc hành trình…
- Xử lý chương trình: PLC kiểm tra các điều kiện đã lập trình như trạng thái cảm biến, động cơ, liên động và điều kiện an toàn để quyết định băng tải hoạt động hay dừng.
- Điều khiển thiết bị: PLC xuất tín hiệu đến contactor, relay hoặc biến tần để điều khiển động cơ chạy/dừng, thay đổi tốc độ hoặc kích hoạt các cơ cấu liên quan.
- Lặp lại liên tục: PLC liên tục cập nhật tín hiệu và đưa ra lệnh điều khiển, giúp băng tải vận hành đúng trình tự và phối hợp với các thiết bị trong dây chuyền.
4. Các bước lập trình PLC cho hệ thống băng tải cơ bản
Đối với hệ thống băng tải có sử dụng PLC, việc lập trình thường bắt đầu từ việc xác định yêu cầu vận hành, các tín hiệu đầu vào – đầu ra và trình tự hoạt động của băng tải. Với một hệ thống cơ bản, có thể triển khai theo các bước sau:
Bước 1: Xác định yêu cầu hoạt động của băng tải
Trước tiên cần xác định băng tải cần chạy, dừng, phát hiện sản phẩm hoặc thực hiện những thao tác nào. Ví dụ: nhấn Start để băng tải chạy, nhấn Stop để dừng, cảm biến phát hiện sản phẩm và băng tải dừng khi sản phẩm đến vị trí quy định.
Việc mô tả trình tự hoạt động trước khi lập trình giúp xác định đúng các điều kiện cần đưa vào chương trình.
Bước 2: Xác định tín hiệu Input và Output
Tiếp theo, lập danh sách các thiết bị cần kết nối với PLC.
- Input: Nút Start/Stop, cảm biến phát hiện sản phẩm, công tắc hành trình, tín hiệu lỗi…
- Output: Tín hiệu điều khiển động cơ thông qua contactor, relay hoặc biến tần; đèn báo, còi hoặc cơ cấu chấp hành khác.
Cách phân bổ I/O sẽ thay đổi tùy theo cấu hình thực tế của từng hệ thống băng tải.
Ảnh minh họa
Bước 3: Lập trình logic chạy và dừng băng tải
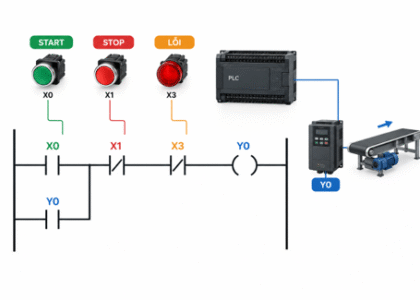
Đây là phần điều khiển cơ bản nhất. PLC nhận lệnh Start để kích hoạt đầu ra điều khiển động cơ và sử dụng mạch tự giữ (latching/seal-in) để duy trì trạng thái chạy sau khi nhả nút Start.
Khi nhận lệnh Stop hoặc điều kiện dừng được kích hoạt, PLC sẽ ngắt tín hiệu điều khiển và đưa băng tải về trạng thái dừng.
Bước 4: Lập trình theo tín hiệu cảm biến
Sau khi có logic chạy/dừng, có thể bổ sung cảm biến để băng tải hoạt động theo trạng thái sản phẩm.
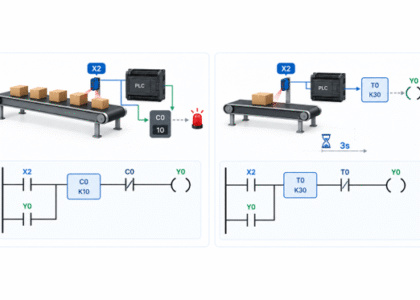
Ví dụ, cảm biến phát hiện sản phẩm có thể được dùng để đếm sản phẩm, dừng băng tải tại vị trí xác định hoặc kích hoạt cơ cấu phân loại/chuyển hướng. Với yêu cầu đếm sản phẩm, tín hiệu cảm biến sẽ được đưa vào Counter để ghi nhận từng sản phẩm đi qua.
Bước 5: Bổ sung Timer, Counter và điều kiện liên động
Tùy yêu cầu của băng tải, chương trình có thể sử dụng:
- Timer: Tạo thời gian trễ khi khởi động, dừng hoặc chuyển sang công đoạn tiếp theo.
- Counter: Đếm số lượng sản phẩm đi qua cảm biến.
- Interlock: Kiểm soát điều kiện để các băng tải hoặc cơ cấu chỉ hoạt động khi trạng thái cho phép.
Ví dụ, khi băng tải đã vận chuyển đủ số lượng sản phẩm, Counter có thể gửi tín hiệu để dừng băng tải hoặc chuyển sang bước tiếp theo.
Ảnh minh họa
Bước 6: Kiểm tra và chạy thử chương trình
Cuối cùng, cần kiểm tra lần lượt trạng thái Input, Output, cảm biến, động cơ, Timer, Counter và các điều kiện dừng. Có thể kiểm tra trên phần mềm mô phỏng trước, sau đó chạy thử trên hệ thống thực tế để phát hiện và điều chỉnh các lỗi logic.
Với những hệ thống băng tải phức tạp hơn, chương trình có thể được mở rộng thêm chức năng phân loại sản phẩm, điều khiển nhiều băng tải, xử lý kẹt sản phẩm hoặc phối hợp với HMI và các thiết bị tự động hóa khác.
5. Ưu điểm khi sử dụng PLC trong băng tải
Việc sử dụng PLC trong hệ thống băng tải mang lại những ưu điểm nổi bật sau:
- Tự động hóa quy trình vận hành: Giảm thao tác thủ công, nâng cao tính ổn định khi vận hành dây chuyền.
- Linh hoạt trong điều khiển: Dễ dàng điều chỉnh trình tự hoạt động và các điều kiện vận hành theo nhu cầu sản xuất.
- Thuận tiện giám sát hệ thống: Kết hợp với HMI để theo dõi trạng thái băng tải, động cơ, cảm biến và cảnh báo lỗi.
- Hỗ trợ phát hiện sự cố: Giúp xác định khu vực xảy ra lỗi, rút ngắn thời gian kiểm tra và khắc phục.
- Đáp ứng nhiều quy mô sản xuất: Phù hợp từ băng tải đơn lẻ đến dây chuyền gồm nhiều công đoạn liên kết.
- Dễ dàng mở rộng, nâng cấp: Có thể bổ sung cảm biến, biến tần hoặc các thiết bị điều khiển khi nhu cầu sản xuất thay đổi.
Nhìn chung, ưu điểm của PLC trong hệ thống băng tải không chỉ nằm ở khả năng tự động hóa mà còn ở tính linh hoạt, khả năng giám sát, xử lý sự cố và mở rộng khi nhu cầu sản xuất thay đổi.
6. Kết luận
PLC trong hệ thống băng tải giữ vai trò điều khiển và phối hợp hoạt động giữa nhiều thiết bị như cảm biến, biến tần, động cơ, khí nén và HMI. Thông qua chương trình được thiết lập, PLC có thể xử lý tín hiệu đầu vào và đưa ra lệnh điều khiển phù hợp cho từng công đoạn.
Từ những hệ thống băng tải đơn giản đến dây chuyền có nhiều tuyến vận chuyển, phân loại và đóng gói, PLC đều có thể được cấu hình để đáp ứng yêu cầu điều khiển thực tế. Việc lựa chọn đúng PLC, Module I/O và thiết bị kết nối ngay từ đầu sẽ giúp hệ thống thuận tiện hơn trong vận hành, bảo trì và mở rộng về sau.
Nếu được thiết kế phù hợp, PLC kết hợp với băng tải và các thiết bị tự động hóa sẽ tạo thành một hệ thống vận chuyển linh hoạt, giảm thao tác thủ công và đáp ứng tốt nhu cầu tự động hóa trong sản xuất hiện nay.
7. Kỹ Thuật Vô Cực – Đơn vị cung cấp giải pháp PLC cho các hệ thống băng tải
Việc lựa chọn PLC phù hợp có ảnh hưởng trực tiếp đến khả năng vận hành và mở rộng của hệ thống băng tải. Tùy vào số lượng I/O, số lượng thiết bị cần điều khiển, yêu cầu truyền thông và mức độ phức tạp của dây chuyền mà có thể lựa chọn dòng PLC khác nhau.
Kỹ Thuật Vô Cực cung cấp các dòng PLC và thiết bị tự động hóa phục vụ nhiều nhu cầu điều khiển máy móc, dây chuyền sản xuất và hệ thống băng tải.
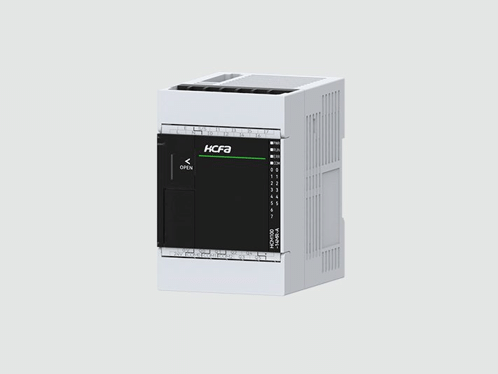
Một số dòng PLC được khách hàng chúng tôi lựa chọn và sử dụng phổ biến cho các hệ thống băng tải gồm:
Đối với hệ thống băng tải cần điều khiển nhiều thiết bị, việc xác định đúng cấu hình PLC ngay từ đầu sẽ giúp hệ thống hoạt động ổn định và thuận tiện hơn khi cần nâng cấp.
Nếu bạn đang cần tư vấn PLC cho hệ thống băng tải, lựa chọn CPU, Module I/O hoặc thiết bị tự động hóa phù hợp, có thể liên hệ Kỹ Thuật Vô Cực để được hỗ trợ dựa trên yêu cầu thực tế của hệ thống.
Thông tin liên hệ:
CÔNG TY TNHH KỸ THUẬT VÔ CỰC
Hotline: 098.554.0011
Email: giaiphapkythuatvc@gmail.com
Địa chỉ: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
Chi nhánh 1: Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
Chi nhánh 2: B1 khu TĐC Chiến Thắng, Khu Vực Thạnh Lợi, Phường Hưng Phú, Tp Cần Thơ