Với máy chiết rót – đóng chai, HMI không chỉ dùng để Start/Stop máy mà còn phải giúp người vận hành theo dõi từng công đoạn, thay đổi định lượng theo sản phẩm, quản lý Recipe, xác định nhanh vị trí lỗi và kiểm soát các thông số được phép điều chỉnh.
Tuy nhiên, để HMI thực sự thuận tiện khi sử dụng, giao diện cần được thiết kế và lập trình phù hợp với quy trình công nghệ cũng như cấu hình của từng máy. Vậy giải pháp lập trình HMI cho máy chiết rót và đóng chai cần những chức năng gì, được triển khai như thế nào, hãy cùng Kỹ Thuật Vô Cực tìm hiểu chi tiết trong bài viết dưới đây!
1. Màn hình HMI đóng vai trò gì trong máy chiết rót và đóng chai tự động?
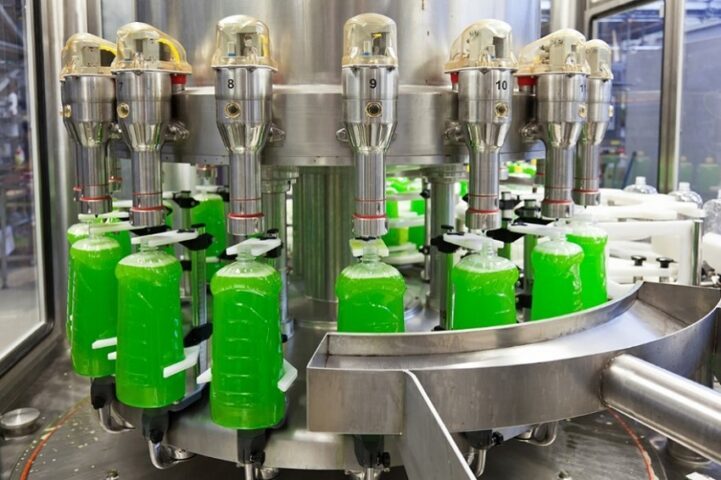
Trong máy chiết rót và đóng chai tự động, thay vì phải kiểm tra từng công đoạn riêng lẻ, người vận hành có thể nắm được trạng thái của máy và thực hiện các thao tác cần thiết trực tiếp thông qua màn hình HMI.
Tùy cấu hình và yêu cầu vận hành, HMI có thể hỗ trợ cho người vận hành, quản lý:
- Dễ dàng theo dõi máy: Hiển thị tập trung trạng thái hoạt động, thông số và các công đoạn đang thực hiện.
- Thuận tiện khi vận hành: Người vận hành có thể cài đặt thông số, chọn chế độ và thực hiện các thao tác cần thiết trực tiếp trên màn hình.
- Phát hiện và xử lý lỗi nhanh: Hiển thị cảnh báo, mã lỗi và trạng thái bất thường để hỗ trợ xác định khu vực cần kiểm tra.
- Quản lý nhiều sản phẩm: Chức năng Recipe giúp lưu lại các bộ thông số tương ứng với từng sản phẩm.
- Hỗ trợ bảo trì, kiểm tra: Màn hình Manual giúp kỹ thuật viên kiểm tra và vận hành từng cơ cấu khi chạy thử hoặc bảo trì.
- Theo dõi sản lượng: Hiển thị số lượng sản phẩm đã thực hiện, sản lượng mục tiêu và các bộ đếm cần thiết.
2. HMI cho máy chiết rót và đóng chai cần những màn hình và chức năng nào?
Tùy cấu hình máy, loại sản phẩm và công nghệ chiết rót, hệ thống HMI có thể được xây dựng với các chức năng khác nhau. Một số nhóm chức năng phổ biến gồm:
2.1. Màn hình tổng quan hệ thống
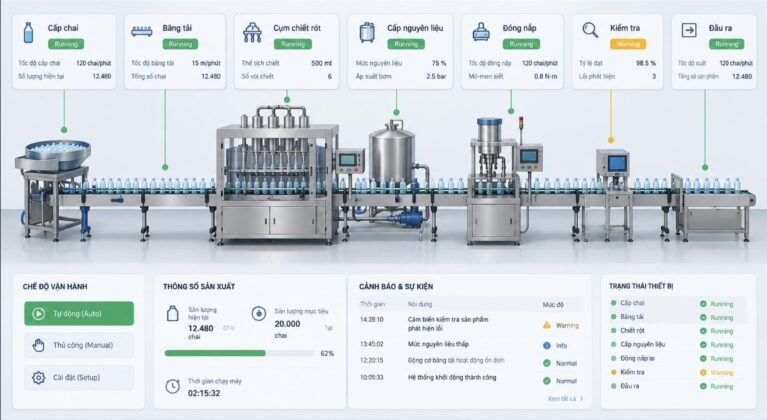
Hình ảnh mô phỏng
Màn hình chính nên cung cấp cái nhìn tổng thể về trạng thái của máy.
Có thể hiển thị trực quan các khu vực như:
- Khu vực cấp chai.
- Băng tải vận chuyển.
- Cụm chiết rót.
- Cụm cấp hoặc bơm nguyên liệu.
- Khu vực đóng nắp.
- Khu vực kiểm tra sản phẩm.
- Khu vực đầu ra.
Trạng thái của từng cơ cấu có thể được thể hiện thông qua biểu tượng, giá trị hoặc trạng thái Running, Stop, Ready, Warning, Fault…
Cách bố trí này giúp người vận hành nhanh chóng nhận biết máy đang ở công đoạn nào mà không cần theo dõi từng thiết bị riêng biệt.
2.2. Cài đặt thông số vận hành
Máy chiết rót có nhiều công nghệ khác nhau: Chiết định lượng bằng bơm piston (thời gian/vòng quay), chiết bằng cảm biến lưu lượng (Flowmeter), hoặc chiết theo trọng lượng (Loadcell). Do đó, các thông số cài đặt trên HMI nên bổ sung các từ khóa chuyên ngành như: Xung định lượng (Pulse), Khối lượng mục tiêu (Target Weight), Lưu lượng mẻ (Flow rate) thay vì chỉ ghi chung chung là “thời gian chiết”.
HMI có thể cung cấp khu vực riêng để nhập và thay đổi các thông số mà hệ thống cho phép người vận hành điều chỉnh.
Tùy công nghệ, các thông số có thể bao gồm:
- Thời gian chiết.
- Giá trị định lượng.
- Tốc độ băng tải.
- Thời gian chờ giữa các công đoạn.
- Số lượng chai cần sản xuất.
- Thời gian hoặc điều kiện kích hoạt một số cơ cấu.
- Các thông số liên quan đến từng loại sản phẩm.
Các giá trị cài đặt cần được giới hạn trong phạm vi phù hợp với thiết kế máy. Việc này giúp hạn chế nhập sai thông số gây ảnh hưởng đến quá trình vận hành.
2.3. Chế độ Auto và Manual
Đây là chức năng thường cần thiết đối với các máy tự động.
Chế độ Auto cho phép máy thực hiện quy trình theo trình tự đã được lập trình. Ví dụ: Cấp chai → xác nhận vị trí → chiết rót → hoàn tất chiết → đóng nắp → kiểm tra → đưa sản phẩm ra ngoài.
Chế độ Manual cho phép kỹ thuật viên điều khiển hoặc kiểm tra từng cơ cấu trong những điều kiện được lập trình sẵn, phục vụ công tác chạy thử, bảo trì và xử lý sự cố.
Giao diện Manual cần được thiết kế có kiểm soát, tránh việc người dùng kích hoạt đồng thời các cơ cấu có thể gây xung đột hoặc ảnh hưởng đến an toàn máy.
2.4. Hiển thị cảnh báo và lỗi
Hệ thống HMI có thể tiếp nhận trạng thái cảnh báo từ PLC và hiển thị cho người vận hành.
Đối với máy chiết rót và đóng chai, có 3 lỗi công nghệ cực kỳ phổ biến cần đưa vào danh sách giám sát trên HMI để tăng tính thực tế:
- Lỗi nghẹt vòi chiết / Chống nhỏ giọt (Nozzle Clogging/Dripping).
- Lỗi kẹt nắp / Thiếu nắp tại cụm cấp nắp chai (Cap Feeder Fault).
- Lỗi ngã chai / Đổ chai trên băng tải (Bottle Down Detection).
Ngoài ra, một số tình huống có thể được giám sát khác:
- Không có chai tại vị trí cấp.
- Chai không đến đúng vị trí.
- Thiếu nguyên liệu.
- Mức nguyên liệu không đạt yêu cầu.
- Cảm biến không phản hồi.
- Động cơ hoặc bơm gặp lỗi.
- Biến tần/servo phát sinh alarm.
- Mất kết nối với thiết bị.
- Điều kiện vận hành chưa đáp ứng để khởi động máy.
Nên xây dựng nội dung cảnh báo cụ thể hơn, chẳng hạn xác định khu vực, thiết bị hoặc điều kiện đang gây lỗi.
Nếu cần, hệ thống có thể lưu lịch sử cảnh báo để hỗ trợ việc truy xuất và phân tích sự cố.
2.5. Theo dõi sản lượng
HMI có thể hiển thị các bộ đếm phục vụ theo dõi quá trình sản xuất như:
- Số chai đã thực hiện.
- Số lượng mục tiêu.
- Số lượng còn lại.
- Bộ đếm theo ca hoặc theo mẻ.
- Tổng số lượng sản phẩm.
Việc hiển thị sản lượng giúp người vận hành nắm được tình trạng thực tế của quá trình mà không cần kiểm đếm thủ công.
2.6. Quản lý Recipe
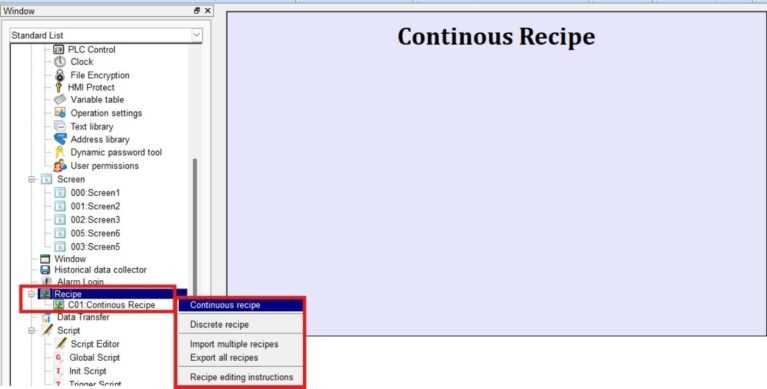
Đối với máy chiết rót và đóng chai có nhiều loại sản phẩm, Recipe không chỉ để lưu trữ, mà để quản lý một bộ thông số liên quan đến một format/sản phẩm và gọi lại có kiểm soát khi chuyển đổi sản phẩm.
Ví dụ, mỗi Recipe có thể chứa một nhóm thông số như:
- Thể tích hoặc giá trị định lượng.
- Thời gian chiết.
- Tốc độ băng tải.
- Thời gian chờ.
- Một số thông số liên quan đến quy trình.
Khi chuyển sang sản phẩm khác, người vận hành có thể tìm lại bộ thông số tương ứng thay vì nhập lại từng giá trị.
Tùy dòng HMI và cấu hình hệ thống, dữ liệu Recipe có thể được lưu trữ và quản lý theo các phương thức khác nhau.
Lưu ý: Recipe không chỉ để lưu trữ, mà để quản lý một bộ thông số liên quan đến một format/sản phẩm và gọi lại có kiểm soát khi chuyển đổi sản phẩm.
2.7 Bảo trì và chẩn đoán
Đây là nhóm chức năng giúp kỹ thuật viên kiểm tra tình trạng thiết bị, xác định nguyên nhân sự cố và rút ngắn thời gian xử lý khi máy gặp vấn đề.
Màn hình Maintenance/Diagnostic có thể cung cấp các thông tin như:
- Trạng thái I/O
- Trạng thái truyền thông
- Thông tin thiết bị
- Giám sát tín hiệu.
- Chức năng Jog/Manual
- Counter/Timer
- Lịch sử cảnh báo
3. Thiết kế giao diện HMI cho máy chiết rót như thế nào để dễ vận hành?
Một HMI có đầy đủ chức năng chưa chắc đã là một giao diện dễ sử dụng. Với máy chiết rót và đóng chai, thiết kế giao diện cần ưu tiên khả năng quan sát, thao tác nhanh và hạn chế nhầm lẫn.
3.1. Bố cục thông tin theo từng nhóm chức năng
Không nên đưa tất cả thông tin lên một màn hình duy nhất. Có thể phân chia thành các màn hình:
- Home: Tổng quan hệ thống.
- Auto: Theo dõi và vận hành tự động.
- Setting: Cài đặt thông số.
- Manual: Kiểm tra từng cơ cấu.
- Alarm: Cảnh báo và lịch sử lỗi.
- Recipe: Quản lý công thức.
- Production: Theo dõi sản lượng.
- System: Cài đặt hệ thống và phân quyền.
Cách phân chia này giúp người vận hành dễ tìm đúng chức năng cần sử dụng.
3.2. Hiển thị trạng thái máy rõ ràng
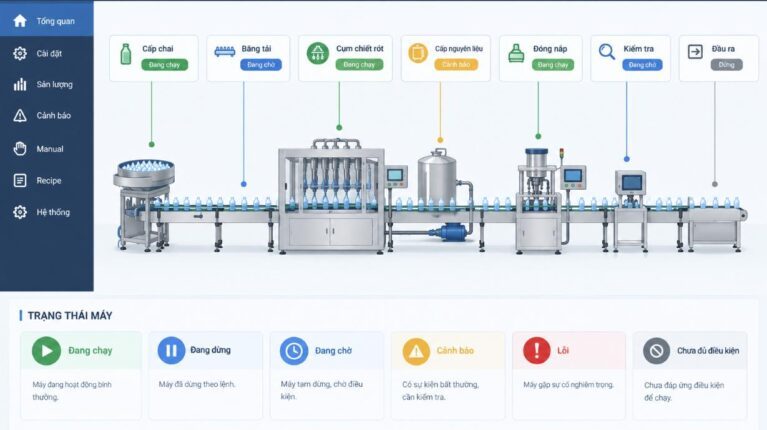
Hình ảnh mô phỏng
Các trạng thái quan trọng cần được thể hiện dễ nhận biết, đặc biệt là:
- Máy đang chạy.
- Máy đang dừng.
- Máy đang chờ.
- Máy đang có cảnh báo.
- Máy đang xảy ra lỗi.
- Chưa đủ điều kiện để chạy.
Các trạng thái quan trọng nên kết hợp màu sắc + chữ + biểu tượng để tăng khả năng nhận biết.
3.3. Ưu tiên những thông tin người vận hành thực sự cần
Giao diện HMI không nên biến thành nơi hiển thị toàn bộ dữ liệu mà PLC đang có.
Ở màn hình vận hành, nên ưu tiên các thông tin có giá trị trực tiếp như:
- Máy đang ở trạng thái nào?
- Đang thực hiện công đoạn nào?
- Thông số hiện tại là bao nhiêu?
- Có lỗi gì không?
- Cần thao tác gì tiếp theo?
Những thông số kỹ thuật chuyên sâu có thể được đưa sang các màn hình dành cho kỹ thuật hoặc bảo trì.
3.4. Phân quyền người dùng
Không phải mọi người sử dụng máy đều cần quyền thay đổi toàn bộ thông số.
Có thể thiết lập các cấp quyền như:
- Operator: vận hành và theo dõi.
- Maintenance: kiểm tra, bảo trì và một số thao tác kỹ thuật.
- Engineer/Admin: cấu hình và thay đổi các thông số chuyên sâu.
Phân quyền giúp hạn chế những thay đổi ngoài ý muốn đối với các thông số quan trọng của máy.
4. Quy trình lập trình giao diện HMI cho máy chiết rót và đóng chai tự động
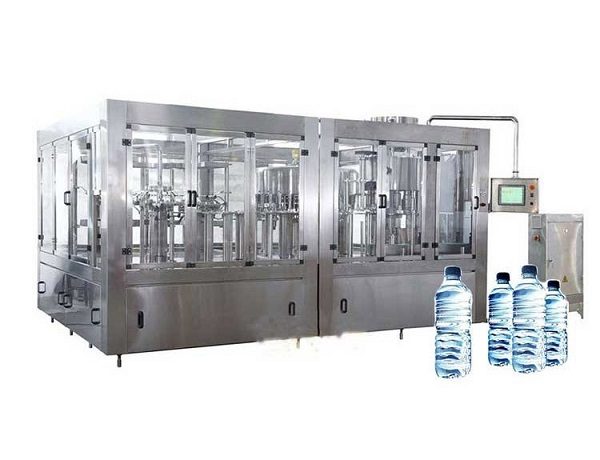
Bước 1: Khảo sát cấu hình và quy trình máy
Trước tiên cần xác định:
- Máy thực hiện những công đoạn nào?
- Trình tự vận hành ra sao?
- Có bao nhiêu loại sản phẩm?
- Các thiết bị nào tham gia điều khiển?
- Người vận hành cần theo dõi và điều chỉnh thông số nào?
- Máy chiết theo nguyên lý nào và thông số nào quyết định lượng chiết?
Đây là cơ sở để xây dựng cấu trúc giao diện.
Bước 2: Xác định tín hiệu và dữ liệu cần trao đổi
Xác định các tín hiệu giữa HMI với PLC, chẳng hạn:
- Bit trạng thái.
- Bit điều khiển.
- Giá trị đặt.
- Giá trị thực tế.
- Bộ đếm.
- Mã lỗi.
- Trạng thái thiết bị.
Việc tổ chức dữ liệu rõ ràng giúp quá trình lập trình và kiểm tra thuận tiện hơn.
Bước 3: Xây dựng cấu trúc màn hình
Dựa trên quy trình vận hành, lập trình viên xây dựng sơ đồ các màn hình và mối liên kết giữa chúng.
Ví dụ: Home → Auto → Setting → Manual → Alarm → Recipe → Production
Mỗi màn hình cần có mục đích rõ ràng và tránh trùng lặp chức năng không cần thiết.
Bước 4: Lập trình giao tiếp HMI – PLC
HMI cần được cấu hình để trao đổi dữ liệu với PLC thông qua giao thức và phương thức truyền thông phù hợp với hệ thống.
Các nội dung cần kiểm tra gồm:
- Địa chỉ thiết bị.
- Thông số truyền thông.
- Địa chỉ vùng nhớ.
- Kiểu dữ liệu.
- Tần suất cập nhật dữ liệu.
- Xử lý khi mất kết nối.
Bước 5: Lập trình các chức năng vận hành
Sau khi xây dựng giao diện, tiến hành lập trình:
- Nút Start/Stop.
- Chọn Auto/Manual.
- Nhập thông số.
- Hiển thị giá trị thực tế.
- Alarm.
- Recipe.
- Bộ đếm sản lượng.
- Phân quyền người dùng.
Các thao tác từ HMI cần được liên kết với logic điều khiển trong PLC theo đúng thiết kế của máy.
Bước 6: Kiểm tra và mô phỏng
Trước khi đưa vào vận hành thực tế, cần kiểm tra:
- Dữ liệu hiển thị có chính xác không.
- Nút điều khiển có phản hồi đúng không.
- Giá trị cài đặt có được PLC nhận đúng không.
- Alarm có xuất hiện đúng điều kiện không.
- Chuyển Auto/Manual có đúng logic không.
- Hệ thống phản ứng như thế nào khi mất kết nối hoặc thiết bị phát sinh lỗi.
Bước 7: Chạy thử và hoàn thiện
Sau khi kết nối với máy thực tế, tiến hành chạy thử từng công đoạn, kiểm tra giao diện trong điều kiện vận hành thực tế và điều chỉnh những điểm chưa phù hợp.
Cuối cùng, chương trình HMI và các dữ liệu cấu hình cần được backup và bàn giao để thuận tiện cho việc bảo trì, sửa chữa hoặc nâng cấp về sau.
5. Những lưu ý khi lập trình HMI cho máy chiết rót và đóng chai
- Bám sát quy trình công nghệ: Giao diện HMI cần phản ánh đúng trình tự vận hành của máy. Không nên thiết kế giao diện trước rồi mới tìm cách đưa quy trình máy vào sau.
- Phân biệt rõ giá trị cài đặt và giá trị thực tế: Người vận hành cần dễ dàng nhận biết đâu là Set Value và đâu là Actual Value để tránh nhầm lẫn khi điều chỉnh máy.
- Giới hạn giá trị nhập: Các thông số có thể ảnh hưởng đến hoạt động của máy nên được giới hạn phạm vi nhập phù hợp với thiết kế và chương trình điều khiển.
- Thiết kế cảnh báo có ý nghĩa: Một danh sách cảnh báo dài nhưng nội dung không rõ ràng sẽ không hỗ trợ nhiều cho quá trình xử lý sự cố.
- Kiểm soát thao tác Manual: Chế độ Manual phục vụ kiểm tra và bảo trì nhưng cần được lập trình theo điều kiện cho phép. Các thao tác có khả năng gây xung đột cơ cấu hoặc ảnh hưởng đến máy cần được kiểm soát trong logic PLC.
- Có phương án khi mất giao tiếp: Cần xác định rõ cách hệ thống phản ứng khi HMI mất kết nối với PLC. HMI không nên được xem là thành phần duy nhất quyết định trạng thái an toàn của máy.
- Backup chương trình: Điều này giúp giảm thời gian khôi phục khi HMI hoặc thiết bị điều khiển cần thay thế.
6. Giải pháp lập trình HMI cho máy chiết rót và đóng chai tại Kỹ Thuật Vô Cực
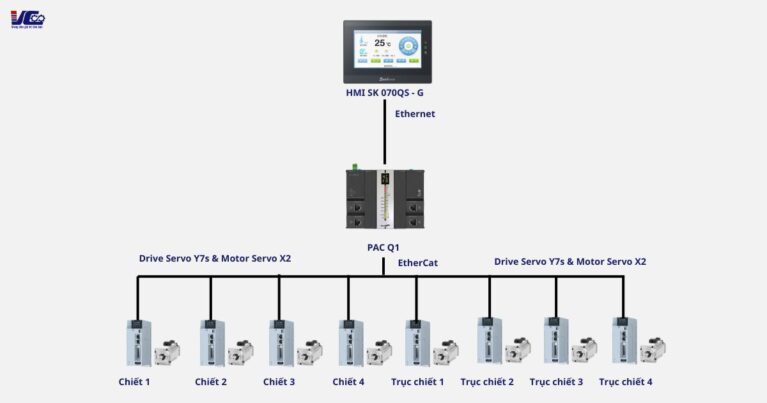
Công ty TNHH Kỹ Thuật Vô Cực cung cấp thiết bị, giải pháp tự động hóa và dịch vụ lập trình HMI cho máy chiết rót và đóng chai theo yêu cầu, phù hợp với cấu hình máy, quy trình công nghệ và nhu cầu vận hành thực tế.
Quy trình triển khai cơ bản gồm: Khảo sát quy trình → Thiết kế giao diện → Lập trình → Kết nối thiết bị → Chạy thử → Hoàn thiện và bàn giao.
Tham khảo một số dự án Kỹ Thuật Vô Cực đã triển khai tại đây!
Lợi ích khi lựa chọn giải pháp tại Kỹ Thuật Vô Cực
- Thiết bị tự động hóa chính hãng: Cung cấp HMI, PLC, biến tần, servo và các thiết bị tự động hóa phù hợp với yêu cầu kỹ thuật của hệ thống.
- Tư vấn theo nhu cầu thực tế: Hỗ trợ lựa chọn thiết bị và cấu hình phù hợp với máy, công suất và ngân sách đầu tư.
- Giải pháp đồng bộ: Kết hợp cung cấp thiết bị với thiết kế, lập trình và tích hợp hệ thống.
- Hỗ trợ kỹ thuật: Đồng hành trong quá trình lắp đặt, cài đặt, chạy thử và xử lý các vấn đề phát sinh.
- Bảo hành: Chế độ bảo hành dài hạn 24 – 36 tháng
- Hỗ trợ sau bán hàng: Tiếp tục đồng hành trong quá trình vận hành, bảo trì và nâng cấp hệ thống.
Kết luận
Một giao diện HMI phù hợp giúp người vận hành dễ dàng theo dõi, cài đặt và kiểm soát máy chiết rót – đóng chai trong quá trình sản xuất. Việc lập trình cần bám sát cấu hình và quy trình thực tế để đảm bảo giao diện trực quan, chức năng đầy đủ và thuận tiện cho vận hành, bảo trì.
Liên hệ Kỹ Thuật Vô Cực ngay hôm nay để được tư vấn thiết bị và giải pháp lập trình HMI phù hợp cho máy chiết rót, đóng chai và các hệ thống tự động hóa của bạn!
CÔNG TY TNHH KỸ THUẬT VÔ CỰC
- Hotline: 098.554.0011
- Email: giaiphapkythuatvc@gmail.com
- Địa chỉ: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1: Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2: B1 khu TĐC Chiến Thắng, Khu Vực Thạnh Lợi, Phường Hưng Phú, Tp Cần Thơ