Trên máy in offset PS gián đoạn, việc đồng bộ chuyển động không chỉ diễn ra giữa các trục kéo vật liệu và trục in. Hệ thống còn phải phối hợp hoạt động của cụm cấp mực, cấp nước, các cơ cấu dịch chuyển đơn vị in và bộ phận thu – tháo cuộn theo từng giai đoạn vận hành.
Khi số lượng cơ cấu truyền động tăng lên, bài toán điều khiển trở nên phức tạp hơn, đặc biệt trong quá trình tăng giảm tốc, định vị vật liệu và chuyển đổi quy cách in.
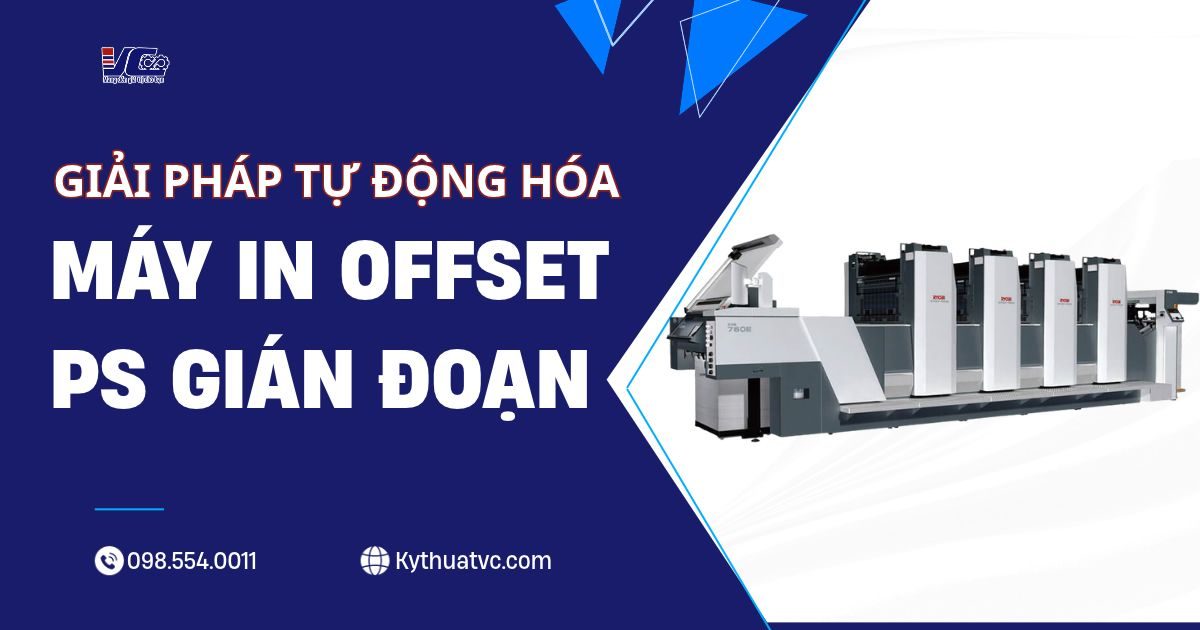
Giải pháp tự động hóa sử dụng PLC AC802, HMI IT7150E và hệ thống 31 trục Servo Inovance, kết hợp biến tần MD290 và thiết bị thị giác để điều khiển, giám sát dây chuyền. Theo thông số giải pháp được cung cấp, hệ thống đạt tốc độ 210 chu kỳ/phút và độ chính xác định vị 0,05 mm, đáp ứng yêu cầu điều khiển chuyển động của máy in offset PS gián đoạn.
1. Tổng quan về máy in offset PS gián đoạn
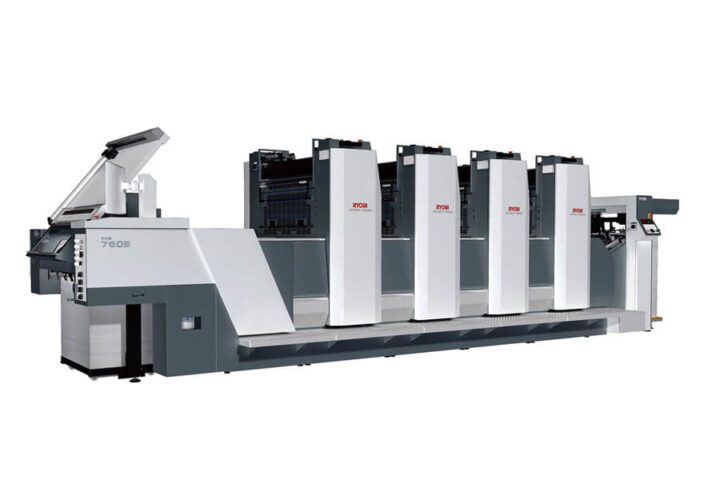
Máy in offset PS gián đoạn (Intermittent PS Offset Printing Machine) là thiết bị in sử dụng công nghệ offset với bản in PS, thường là bản kim loại có lớp cảm quang được xử lý để tạo phần tử in và phần tử không in.
Trong quá trình in offset, hình ảnh từ bản in được truyền qua tấm cao su offset trước khi chuyển lên bề mặt vật liệu. Hệ thống cấp mực và cấp nước phối hợp để duy trì điều kiện in phù hợp với công nghệ offset ướt.Khác với máy in liên tục, máy offset PS gián đoạn sử dụng cơ chế điều khiển chuyển động theo chu kỳ. Các trục kéo vật liệu, trục in và cơ cấu liên quan cần phối hợp vị trí, tốc độ và thời điểm chuyển động theo chương trình điều khiển.
Dòng máy này phù hợp với các ứng dụng in nhãn có nhiều quy cách, đặc biệt khi doanh nghiệp cần thay đổi mẫu mã hoặc chiều dài bước in giữa các đơn hàng trong pham vi thiết kế của máy.
Để duy trì chất lượng in, hệ thống điều khiển không chỉ cần quản lý chuyển động của vật liệu mà còn phải phối hợp các cụm in, hệ thống mực – nước và các cơ cấu điều chỉnh. Đây là yêu cầu quan trọng khi xây dựng giải pháp tự động hóa cho máy in offset PS gián đoạn.
2. Thiết kế và triển khai giải pháp tự động hóa cho máy in offset PS gián đoạn
2.1. Phạm vi ứng dụng
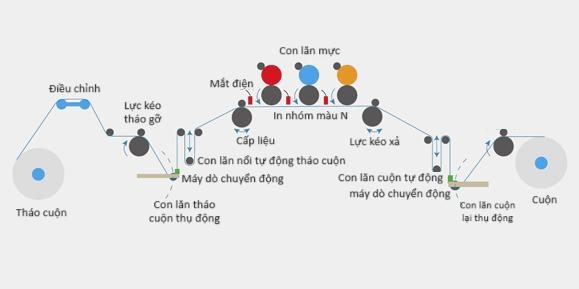
Giải pháp được thiết kế cho các dòng máy in nhãn offset sử dụng bản in PS và vận hành theo cơ chế gián đoạn. Hệ thống hướng đến các cơ sở sản xuất cần đáp ứng nhiều quy cách nhãn khác nhau, đồng thời duy trì tính ổn định trong quá trình in và chuyển đổi đơn hàng.
Phạm vi ứng dụng tập trung vào:
- Sản xuất nhãn hàng hóa: In tên sản phẩm, thông tin nhận diện, mã hàng và các nội dung cần thiết trên nhãn.
- Nhãn bao bì: Phục vụ in nhãn cho các sản phẩm tiêu dùng, thực phẩm, đồ uống và những nhóm hàng có nhu cầu nhận diện bằng bao bì.
- Đơn hàng nhiều mẫu mã: Hỗ trợ các cơ sở in thường xuyên thay đổi nội dung, kích thước hoặc quy cách nhãn giữa các lô sản xuất.
- Sản xuất lô nhỏ và trung bình: Phù hợp với nhu cầu tổ chức nhiều đơn hàng khác nhau, trong đó thời gian thiết lập và chuyển đổi công việc là yếu tố cần được quan tâm.
2.2. Cấu trúc Giải pháp tự động hóa Máy in nhãn offset PS gián đoạn
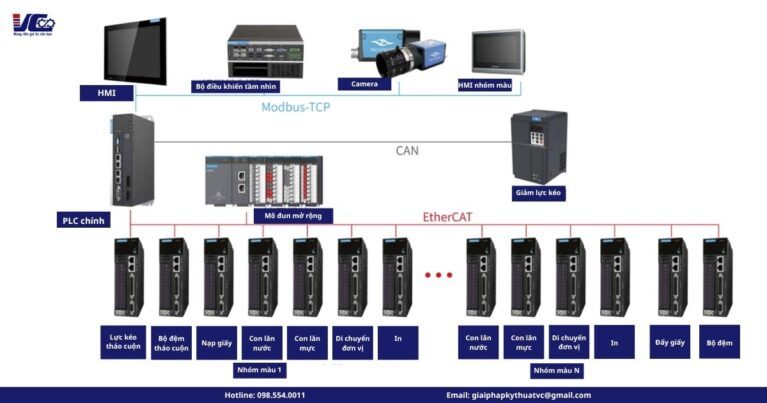
Giải pháp sử dụng PLC AC802 làm bộ điều khiển trung tâm, phối hợp cùng hệ thống 31 trục Servo, biến tần MD290, HMI và các thiết bị thị giác để quản lý hoạt động của máy in offset PS gián đoạn.
Hệ thống điều khiển được tổ chức theo các nhóm chức năng gồm truyền động vật liệu, cụm in, hệ thống mực – nước, cơ cấu điều chỉnh và giám sát chất lượng. Các thiết bị trao đổi dữ liệu với bộ điều khiển trung tâm thông qua giao diện truyền thông hoặc tín hiệu điều khiển phù hợp với từng model và cấu hình thực tế.
HMI chính phục vụ quản lý toàn máy, trong khi các HMI tại cụm màu hỗ trợ thao tác và theo dõi thông số ở từng vị trí in.
| STT | Thiết bị | Model | Số lượng | Chức năng & Vai trò chi tiết trong hệ thống |
| 1 | HMI chính | IT7150E | 1 | – Giao diện vận hành trung tâm (HMI chính) toàn máy.
– Cài đặt thông số vận hành (tốc độ, chiều dài bước in, tham số bù trừ gia tốc/giảm tốc). – Lựa chọn chế độ làm việc (chạy thử, chạy tự động, hiệu chỉnh). – Theo dõi trạng thái thiết bị toàn hệ thống và giám sát quá trình sản xuất theo thời gian thực qua chuẩn truyền thông Modbus-TCP. |
| 2 | PLC trung tâm (PLC chính) | Dòng AC802 | 1 | – Tiếp nhận và xử lý tín hiệu điều khiển, quản lý toàn bộ trình tự hoạt động của máy in offset PS gián đoạn.
– Phối hợp đồng bộ chuyển động (Motion Control) giữa các cụm truyền động servo (qua EtherCAT) và biến tần (qua CAN). – Xử lý logic liên động an toàn và giao tiếp dữ liệu với HMI/Hệ thống thị giác qua Modbus-TCP. |
| 3 | Drive Servo | SV660PT017I, SV660NT021I, SV660PS2R8I | 31 | – Nhận lệnh điều khiển vị trí/tốc độ/mô-men từ PLC trung tâm qua mạng EtherCAT thời gian thực.
– Điều khiển chính xác từng động cơ servo tương ứng cho các cụm chức năng: Lực kéo tháo cuộn, Bộ đệm tháo cuộn, Nạp giấy, Con lăn nước, Con lăn mực, Di chuyển đơn vị in, Trục in chính, Đáy giấy, Bộ đệm ra giấy… – Phối hợp đồng bộ đa trục (Multi-axis synchronization) theo thuật toán in gián đoạn. |
| 4 | Động cơ Servo | MS1H3-29C15CD-A331Z, MS1H2-40C30CD-A331Z, MS1H1-40B30CB-A331Z | 31 | – Tạo chuyển động cơ học chính xác cao cho các cơ cấu trên máy in PS gián đoạn:
+ Kéo/nhả cuộn & Bộ đệm (Duy trì lực căng vật liệu). + Nạp giấy & Đẩy giấy (Định vị chính xác vật liệu vào/ra). + Con lăn nước & Con lăn mực (Cung cấp mực/nước đều đặn theo tốc độ in). + Di chuyển đơn vị (Chỉnh lô/cụm in). + Lô in / Trục in (Thực hiện chu kỳ in gián đoạn chính xác). |
| 5 | HMI nhóm màu (HMI cụm màu) | HMI IT7000 | Nhiều (Tùy số cụm màu) | – Giao diện thao tác tại chỗ dành riêng cho từng cụm màu in.
– Cho phép người vận hành theo dõi, cài đặt và điều chỉnh độc lập các thông số liên quan đến cụm màu (lượng mực, lượng nước, vị trí căn chỉnh trục…), giúp thao tác thiết lập và chuyển đổi công việc (job setup) nhanh chóng. |
| 6 | Biến tần | MD290 | 1 | – Điều khiển động cơ kéo cuộn / xả cuộn theo yêu cầu vận hành.
– Hỗ trợ điều chỉnh tốc độ, điều khiển lực căng (tension control) và phối hợp chuyển động với các bộ phận khác nhằm giảm lực kéo va đập khi máy vận hành gián đoạn. Kết nối và nhận lệnh từ PLC qua mạng CAN. |
| 7 | Mô đun mở rộng PLC | – Mở rộng số lượng điểm vào/ra số (DI/DO) và tương tự (AI/AO).
– Kết nối PLC với các cảm biến (cảm biến phát hiện giấy, cảm biến hành trình, cảm biến áp suất…), cơ cấu chấp hành (van khí nén, rơ-le…) và thiết bị ngoại vi theo cấu hình thực tế của máy. |
||
| 8 | Bộ điều khiển thị giác (Vision Controller) | 1 | – Xử lý hình ảnh tốc độ cao thu nhận từ industrial camera.
– Phân tích dữ liệu hình ảnh để phục vụ kiểm tra lỗi bề mặt in, kiểm tra màu sắc hoặc tính toán độ lệch để hỗ trợ căn chỉnh tự động chồng màu/chồng hình trong quá trình in. – Truyền kết quả kiểm tra và tọa độ bù lệch về PLC/HMI chính qua Modbus-TCP. |
|
| 9 | Camera công nghiệp (Industrial Camera) | 1 hoặc nhiều (Tùy số cụm in/yêu cầu) | – Thu nhận hình ảnh chất lượng cao của sản phẩm/màng in tại thời điểm in gián đoạn.
– Cung cấp dữ liệu hình ảnh trực tiếp cho Bộ điều khiển thị giác để phục vụ bài toán kiểm tra chất lượng và xác định vị trí dấu in. |
2.3. Lợi ích giải pháp:
Việc ứng dụng giải pháp tự động hóa toàn diện từ Kỹ Thuật Vô Cực mang lại những giá trị vượt trội cho nhà máy in:
- Đáp ứng tốc độ và độ chính xác định vị cao: Theo thông số giải pháp Inovance, hệ thống đạt tốc độ vận hành lên đến 210 chu kỳ/phút, với độ chính xác định vị 0,05 mm. Kiến trúc điều khiển đa trục hỗ trợ phối hợp chuyển động giữa các cơ cấu của máy trong quá trình in gián đoạn.
- Giám sát trực quan thông minh: Tích hợp chức năng giám sát bằng hình ảnh dạng “khung hình tĩnh” (freeze-frame), giúp thợ vận hành dễ dàng kiểm tra lỗi in ngay khi máy đang chạy tốc độ cao.
- Hệ thống định vị bằng hình ảnh tự động (Tùy chọn): Hỗ trợ định vị chuẩn xác theo cả phương ngang và phương dọc, mang lại lợi ích thiết thực:
- Giảm thiểu tối đa lãng phí nguyên vật liệu trong quá trình canh chỉnh.
- Giảm nhu cầu nhân lực và hạ thấp yêu cầu về trình độ chuyên môn của người vận hành.
- Hệ thống giám sát từ xa qua IoT (Tùy chọn): Cho phép bảo trì từ xa, hiệu chỉnh trực tuyến (online calibration), thống kê năng lực sản xuất và quản trị dữ liệu nhà máy minh bạch theo thời gian thực.
3. Kỹ Thuật Vô Cực – Tư vấn giải pháp tự động hóa máy in offset PS gián đoạn
Định nghĩa về một chiếc máy in offset PS gián đoạn thế hệ mới không chỉ là “in nhanh”, mà còn là “in thông minh và chính xác”. Kỹ Thuật Vô Cực cung cấp thiết bị và giải pháp tự động hóa, đồng hành cùng doanh nghiệp trong quá trình nâng cấp hệ thống máy in offset PS gián đoạn thông qua:
- Cung cấp thiết bị tự động hóa chính hãng: Phân phối hệ sinh thái phần cứng toàn diện bao gồm Biến tần, PLC, HMI, Servo Drive, Động cơ Servo cùng các thiết bị chuyên dụng.
- Khảo sát & Tư vấn chuyên sâu: Đánh giá toàn diện kết cấu cơ khí, chu trình vận hành và mục tiêu năng suất để đề xuất kiến trúc tự động hóa tối ưu.
- Thiết kế giải pháp: Xây dựng cấu hình điều khiển đáp ứng chính xác theo yêu cầu.
- Đồng hành kỹ thuật & Triển khai: Hỗ trợ xuyên suốt từ khâu lựa chọn, tích hợp hệ thống đến cài đặt, lập trình và xử lý phát sinh kỹ thuật trong quá trình vận hành.
Với định hướng “Gửi Trao Giá Trị – Đồng Hành Tương Lai”, Kỹ Thuật Vô Cực hướng đến việc cung cấp giải pháp phù hợp với từng ứng dụng, giúp doanh nghiệp tối ưu đầu tư và nâng cao hiệu quả vận hành máy in.
LIÊN HỆ TƯ VẤN – CÔNG TY TNHH KỸ THUẬT VÔ CỰC:
- Hotline: 098.554.0011
- Email: giaiphapkythuatvc@gmail.com
- Địa chỉ: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1: Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2: B1 khu TĐC Chiến Thắng, Khu Vực Thạnh Lợi, Phường Hưng Phú, Tp Cần Thơ