Màn hình HMI không giao tiếp được với PLC là sự cố khá thường gặp trong các dây chuyền tự động hóa. Khi xảy ra lỗi, dữ liệu trên màn hình có thể không cập nhật, các thông số như nhiệt độ, áp suất, tốc độ bị đứng hoặc nút điều khiển không phản hồi. Một số trường hợp còn xuất hiện cảnh báo như Communication Error, PLC No Response hoặc Time Out.
Điều đáng chú ý là thiết bị vẫn có thể sáng nguồn và hoạt động bình thường. Vì vậy, chưa nên vội kết luận phần cứng bị hỏng. Sự cố thường xuất phát từ kết nối, cấu hình truyền thông, địa chỉ IP hoặc thiết lập dữ liệu giữa hai thiết bị.
Vậy làm thế nào để kiểm tra và xử lý nhanh mà không tốn chi phí thay thế thiết bị không cần thiết? Hãy cùng các kỹ sư kinh nghiệm của Công ty TNHH Kỹ Thuật Vô Cực (KTVC) phân tích chi tiết quy trình chẩn đoán và khắc phục sự cố này qua bài viết dưới đây.
1. Màn hình HMI không giao tiếp với PLC là lỗi gì?
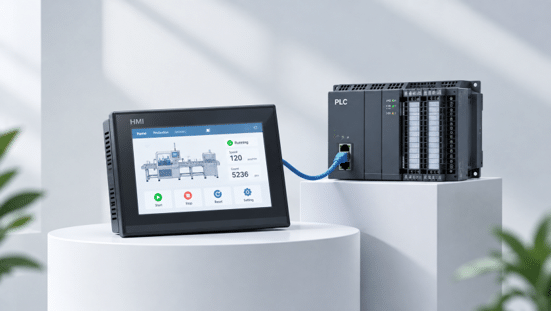
Hiểu một cách đơn giản, màn hình HMI (Human-Machine Interface) và bộ điều khiển PLC (Programmable Logic Controller) trao đổi dữ liệu qua lại với nhau thông qua một giao thức truyền thông (Communication Protocol) được thống nhất trước.
PLC cung cấp trạng thái, giá trị cảm biến và dữ liệu điều khiển; HMI đọc những dữ liệu đó để hiển thị và gửi lệnh ngược lại cho PLC. Khi một mắt xích trong quá trình này bị sai, HMI có thể mất kết nối dù cả hai thiết bị vẫn đang hoạt động.
Tùy hệ thống, HMI và PLC có thể kết nối qua các giao diện như RS232, RS485 hoặc Ethernet, kết hợp với giao thức/driver phù hợp như Modbus RTU, Modbus TCP, EtherNet/IP, PROFINET hoặc giao thức riêng của nhà sản xuất.Vì vậy, việc đầu tiên không phải là reset HMI mà là xác định hệ thống đang dùng kiểu truyền thông nào.
2. Các nguyên nhân thường gặp khiến HMI không giao tiếp với PLC
Trong thực tế xử lý máy, nên kiểm tra từ những lỗi đơn giản và dễ xác nhận trước, sau đó mới đi sâu vào phần mềm. Cách này giúp khoanh vùng nhanh hơn và hạn chế thay nhầm thiết bị.
2.1. Cáp kết nối bị lỏng hoặc lỗi
Cáp truyền thông giữa HMI và PLC có thể bị lỏng, đứt hoặc tiếp xúc kém. Với hệ thống dùng mạng LAN, hãy kiểm tra đầu cắm và đèn báo kết nối trên cổng mạng. Nếu dùng dây truyền thông khác, cũng nên kiểm tra lại các điểm đấu nối.
2.2.Thông số truyền thông giữa HMI và PLC không khớp
Nếu HMI và PLC cài đặt không đúng thông số truyền thông, hai thiết bị sẽ không thể trao đổi dữ liệu. Lỗi thường xảy ra sau khi thay thiết bị hoặc chỉnh sửa cấu hình sau:
Ethernet
Kiểm tra các thông số:
- IP Address
- Subnet Mask
- Gateway (nếu có)
- Port
- Giao thức truyền thông (Modbus TCP, Ethernet/IP…)
- Station/Device ID nếu giao thức yêu cầu.
Serial/RS485
Kiểm tra các thông số:
- Baud Rate
- Data Bits
- Parity
- Stop Bits
- Station/Slave ID
- Giao thức truyền thông (Modbus RTU…)
- Cổng COM và đấu dây A/B (D+/D-).
2.3. Chọn sai thiết bị hoặc giao thức trong HMI
HMI cần được cài đặt đúng loại PLC mà nó đang giao tiếp. Nếu chọn sai model hoặc giao thức kết nối trong phần mềm HMI, thiết bị có thể vẫn hoạt động bình thường nhưng không đọc được dữ liệu từ PLC.
2.4. Địa chỉ dữ liệu trên HMI bị sai
HMI đã kết nối nhưng sai địa chỉ Tag/Data Mapping. Nguyên nhân có thể do địa chỉ dữ liệu trên HMI không còn trùng với chương trình PLC, đặc biệt sau khi chương trình được chỉnh sửa.
2.5. PLC đang lỗi hoặc không chạy chương trình
Nếu PLC đang báo lỗi, dừng chương trình hoặc gặp sự cố trong quá trình vận hành, HMI cũng có thể không nhận được dữ liệu như bình thường.
2.6. Nhiễu trong quá trình máy hoạt động
Nếu lỗi có tương quan với thời điểm thiết bị công suất hoạt động, cần kiểm tra thêm EMC, routing dây, shield/grounding và chất lượng đường truyền theo yêu cầu hệ thống.
2.7 Sai cổng hoặc communication setting trên PLC
Một trong những nguyên nhân khiến HMI không giao tiếp được với PLC là chọn sai cổng truyền thông hoặc thiết lập Communication Setting không đúng. Trên PLC có thể có nhiều cổng như RS232, RS485, Ethernet hoặc các cổng mở rộng, trong khi HMI cũng phải được cấu hình đúng với cổng đang sử dụng.
3. Quy trình fix lỗi nhanh
Khi máy đang dừng do lỗi giao tiếp, nên kiểm tra lần lượt từ những nguyên nhân cơ bản đến phần cấu hình và dữ liệu. Cách này giúp khoanh vùng sự cố nhanh hơn mà không cần tháo thay thiết bị ngay từ đầu.
- Kiểm tra nguồn và trạng thái: Đảm bảo HMI, PLC vẫn được cấp nguồn ổn định. Quan sát đèn RUN/ERROR trên PLC để phát hiện dấu hiệu bất thường.
- Kiểm tra đường truyền: Với Ethernet, kiểm tra cáp mạng, đầu nối, switch và đèn LINK/ACT. Đồng thời kiểm tra IP của HMI và PLC, đảm bảo không bị trùng địa chỉ trong cùng mạng.
- Kiểm tra RS485/Modbus: Kiểm tra dây A/B, baud rate, parity, stop bit và địa chỉ thiết bị nếu hệ thống sử dụng giao thức này.
- Kiểm tra cấu hình HMI: Mở project và kiểm tra driver, model PLC, protocol, port cũng như thiết bị đang được lựa chọn.
- Kiểm tra dữ liệu: Thử đọc một tag đơn giản trong vùng nhớ PLC để xác định HMI có nhận được dữ liệu hay không.
- Kiểm tra nhiễu khi kết nối chập chờn: Xem lại chất lượng dây truyền thông, tiếp địa và cách đi dây, đặc biệt ở những khu vực có biến tần hoặc servo hoạt động gần đó
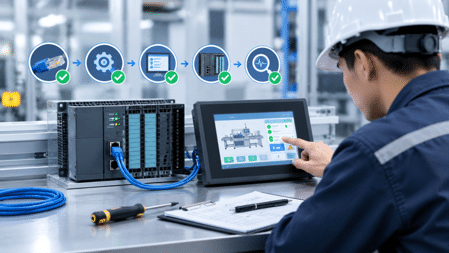
Một mẹo thực tế là không kiểm tra hàng chục tag cùng lúc. Hãy chọn một biến chắc chắn đang thay đổi trong PLC và dùng nó làm điểm kiểm tra. Nếu biến này cũng không đọc được, hãy tập trung vào kết nối và cấu hình. Nếu biến đọc được nhưng các tag khác không hiển thị, chuyển sang kiểm tra mapping địa chỉ.
4. Phân biệt lỗi kết nối và lỗi dữ liệu trên HMI
Hai lỗi này thường bị nhầm với nhau nhưng cách xử lý hoàn toàn khác. Nếu HMI báo mất kết nối, timeout hoặc communication error trên toàn bộ thiết bị, ưu tiên kiểm tra đường truyền và cấu hình giao tiếp. Nếu HMI vẫn hoạt động bình thường nhưng chỉ một vài giá trị sai, bằng 0 hoặc không thay đổi, hãy kiểm tra tag và vùng nhớ PLC.
Ví dụ, một HMI đang hiển thị màn hình bình thường nhưng giá trị tốc độ động cơ không cập nhật. Nếu các tag khác vẫn thay đổi, việc đổi cáp mạng hoặc reset HMI thường không giải quyết được vấn đề. Lúc này cần kiểm tra địa chỉ thanh ghi, kiểu dữ liệu và chương trình PLC đang ghi giá trị đó.
5. Những lỗi thường gặp khi xử lý sự cố
Một trong những sai lầm phổ biến là:
- Reset hoặc nạp lại chương trình HMI quá sớm, làm mất cấu hình hiện tại và khó xác định nguyên nhân.
- Vội thay HMI hoặc PLC khi chưa kiểm tra đường truyền và cấu hình.
- Bỏ qua trạng thái hoạt động của PLC, không kiểm tra đèn RUN/ERROR hoặc trạng thái kết nối.
- Không kiểm tra dữ liệu cụ thể, khiến việc xác định lỗi giao tiếp chưa chính xác.
- Bỏ qua nhiễu điện từ biến tần, servo hoặc động cơ khi lỗi chỉ xuất hiện lúc máy chạy tải.
- Nhầm lẫn giữa lỗi cấu hình và lỗi môi trường, đặc biệt với các trường hợp kết nối chập chờn.
Việc màn hình HMI không giao tiếp với PLC không phải lúc nào cũng do thiết bị bị hỏng. Nên kiểm tra lần lượt từ nguồn, đường truyền, cấu hình đến dữ liệu sẽ giúp xác định đúng nguyên nhân và tránh thay thế thiết bị không cần thiết.
6. Cách hạn chế lỗi HMI mất giao tiếp với PLC tái diễn
Để hạn chế các lỗi tái diễn cần lưu ý các điểm sau ở cả phần cứng và phần mềm:
Đối với phần mềm và cấu hình:
- Lưu lại thông tin cấu hình: Ghi rõ IP, port, protocol, địa chỉ PLC và các thông số truyền thông đang sử dụng để thuận tiện cho việc kiểm tra sau này.
- Quản lý phiên bản project: Lưu và ghi chú phiên bản project HMI/PLC sau mỗi lần thay đổi để dễ dàng đối chiếu hoặc khôi phục khi cần.
- Backup định kỳ: Sao lưu project HMI và PLC, đặc biệt với những hệ thống quan trọng, giúp phục hồi nhanh khi thiết bị gặp sự cố.
Đối với phần cứng và kết nối:
- Sử dụng dây truyền thông phù hợp: Chọn đúng loại dây theo chuẩn kết nối và đảm bảo chất lượng dây ổn định.
- Đảm bảo đầu nối chắc chắn: Kiểm tra các đầu cos, cổng kết nối và điểm đấu dây để hạn chế tình trạng tiếp xúc chập chờn.
- Tách dây tín hiệu và dây động lực: Hạn chế đi dây truyền thông gần biến tần, servo hoặc dây động lực để giảm ảnh hưởng của nhiễu điện.
- Thực hiện tiếp địa đúng kỹ thuật: Kiểm tra hệ thống tiếp địa và xử lý nhiễu phù hợp với điều kiện thực tế của tủ điện.
7. Kết luận
Khi gặp màn hình HMI không giao tiếp với PLC, đừng vội thay HMI hoặc PLC. Hãy kiểm tra theo thứ tự từ đường truyền, thông số giao tiếp, driver, địa chỉ dữ liệu đến trạng thái PLC và nhiễu trong môi trường máy. Đi đúng trình tự sẽ giúp xác định nguyên nhân nhanh hơn và tránh phát sinh chi phí không cần thiết.
Nếu HMI không giao tiếp được với PLC, bạn có thể gửi model HMI, PLC và mô tả tình trạng lỗi đang gặp phải. Dựa trên những thông tin này, Kỹ Thuật Vô Cực có thể hỗ trợ kiểm tra và định hướng nguyên nhân cũng như cách xử lý phù hợp.
Nếu bạn đang cần tìm HMI Samkoon, Inovance chính hãng để thay thế hoặc lắp đặt cho máy móc, hệ thống tự động hóa, hãy liên hệ Kỹ Thuật Vô Cực để được tư vấn model và báo giá. Tùy vào nhu cầu sử dụng, thiết bị đang có và yêu cầu kết nối, chúng tôi sẽ tư vấn phương án phù hợp, tránh chọn dư tính năng hoặc phát sinh chi phí không cần thiết.
THÔNG TIN LIÊN HỆ & ĐẶT HÀNG – CÔNG TY TNHH KỸ THUẬT VÔ CỰC
- • Hotline: 098.554.0011
- • Website chính thức: kythuatvc.com
- • Email hỗ trợ: giaiphapkythuatvc@gmail.com
- • Kênh Youtube: youtube.com/@kythuatvocuc
- • Hệ thống địa chỉ trụ sở & chi nhánh:
- Trụ sở Hà Nội: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1 (TP.HCM): Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2 (Cần Thơ): B1 khu TĐC Chiến Thắng, khu vực Thạnh Lợi, phường Hưng Phú, TP. Cần Thơ