Trong các hệ thống tự động hóa công nghiệp hiện đại, bộ điều khiển lập trình PLC được ví như “bộ não” điều hành toàn bộ chu trình máy móc.Tuy nhiên, tình trạng PLC bị treo, ngừng thực thi chương trình hoặc mất khả năng phản hồi khi máy đang vận hành là sự cố cần được kiểm tra kịp thời. Đặc biệt, hiện tượng ngõ ra không hoạt động không phải lúc nào cũng do PLC bị treo, mà có thể liên quan đến chương trình điều khiển, tín hiệu I/O hoặc các thiết bị ngoại vi.
Vậy nguyên nhân vì sao PLC lại bị treo khi máy đang chạy? Làm thế nào để chẩn đoán chính xác và xử lý triệt để sự cố này? Trong bài viết này Kỹ Thuật Vô Cực sẽ phân tích 6 nguyên nhân cốt lõi cùng quy trình các bước khắc phục chuẩn kỹ thuật.
I. Những hiện tượng thường bị nhầm là PLC bị treo
Không phải mọi trường hợp PLC ngừng điều khiển hoặc ngõ ra không hoạt động đều xuất phát từ việc PLC bị treo. Vì vậy, cần phân biệt rõ các hiện tượng dưới đây trước khi kết luận PLC thực sự bị treo.
- Đèn báo trạng thái LED trên CPU PLC: Đèn RUN (đang chạy) bị tắt hoặc nhấp nháy bất thường. Đèn ERROR / FAULT / ALARM chuyển sang màu đỏ.
- Màn hình HMI báo lỗi mất truyền thông: Màn hình xuất hiện cảnh báo “Communication Error”, “PLC No Response” hoặc “Time Out”. Các thông số hiển thị bị đóng băng và không thể thao tác nút bấm cảm ứng.
- Ngõ ra I/O đóng băng không hoạt động (Freeze Outputs): Các ngõ ra Relay hoặc Transistor giữ nguyên trạng thái ON/OFF tại thời điểm bị đơ. Khi tác động cảm biến ngõ vào hoặc bấm nút dừng khẩn (Emergency Stop), PLC không hề phản hồi.
- Máy dừng đột ngột, không hoàn thành chu trình: Xylanh khí nén, động cơ Servo, biến tần hoặc các cơ cấu chấp hành… dừng hoạt động đột ngột tại một vị trí bất kỳ trong chu trình. Hệ thống không tiếp tục thực hiện lệnh điều khiển hoặc không chuyển sang bước tiếp theo.
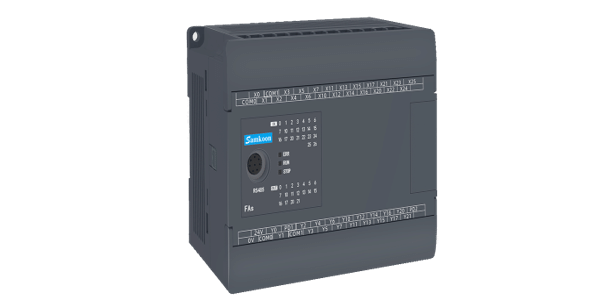
II. 6 nguyên nhân chính khiến PLC bị treo khi máy đang chạy
PLC bị treo trong quá trình vận hành có thể xuất phát từ nhiều yếu tố khác nhau, từ nguồn điện, môi trường hoạt động đến chương trình và thiết bị kết nối. Qua thực tế xử lý các hệ thống tự động hóa, có thể chia thành 6 nhóm nguyên nhân thường gặp:
1. Nguồn điện không ổn định
Nguồn cấp chập chờn, sụt áp hoặc nhiễu điện có thể khiến CPU PLC reset, hoạt động không ổn định hoặc bị treo.
- Điện áp cấp không ổn định.
- Mất pha hoặc bộ nguồn switching gặp lỗi.
- Hệ thống điều khiển không có giải pháp dự phòng nguồn khi cần thiết.
- Nhiễu phát sinh từ motor công suất lớn.
2. Nhiễu tín hiệu trong nhà máy
Biến tần, servo và động cơ công suất lớn có thể tạo ra nhiễu điện từ, ảnh hưởng đến tín hiệu I/O và đường truyền thông của PLC.
- Tín hiệu input thay đổi bất thường.
- HMI mất kết nối với PLC.
- Lỗi truyền thông Modbus hoặc Ethernet.
- PLC có thể reset hoặc hoạt động không ổn định.
3. Chương trình PLC hoạt động quá tải
Chương trình có quá nhiều tác vụ hoặc xử lý logic phức tạp có thể làm tăng thời gian quét và gây áp lực lên CPU.
- Scan time quá dài.
- Xử lý nhiều tác vụ truyền thông cùng lúc.
- Bộ nhớ hoặc tài nguyên PLC gần giới hạn.
- Logic chương trình chưa được tối ưu.
4. Lỗi module hoặc card truyền thông
Module Ethernet, RS485, analog hoặc các module mở rộng gặp lỗi có thể làm gián đoạn giao tiếp và ảnh hưởng đến hoạt động của hệ thống.
- Mất kết nối HMI/SCADA.
- PLC vẫn ở trạng thái RUN nhưng không giao tiếp.
- Đèn Communication báo lỗi.
- PLC có thể restart khi xử lý truyền dữ liệu.
5. Nhiệt độ tủ điện quá cao
PLC phải hoạt động liên tục trong môi trường nhiệt độ cao có thể dẫn đến hoạt động không ổn định và làm giảm tuổi thọ linh kiện.
- Tủ điện thiếu thông gió hoặc làm mát.
- Bụi bẩn làm hạn chế khả năng tản nhiệt.
- Nhiệt độ môi trường cao.
- PLC được đặt gần nguồn nhiệt lớn.
6. Firmware hoặc phần mềm gặp lỗi
Firmware cũ, phần mềm không tương thích hoặc thay đổi cấu hình không được kiểm soát cũng có thể gây ra lỗi trong quá trình vận hành.
- Firmware chưa được cập nhật phù hợp.
- Không backup chương trình trước khi chỉnh sửa.
- Xung đột phiên bản phần mềm.
- Module hoặc thiết bị không tương thích.
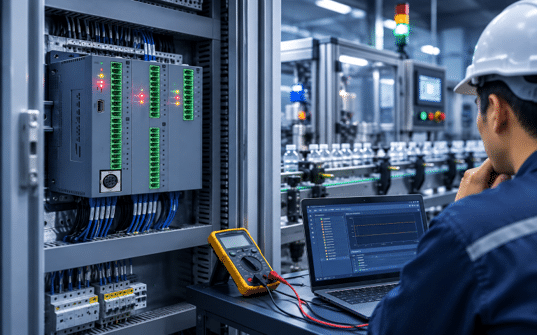
III. Quy trình các bước xử lý nhanh sự cố PLC bị treo
Khi PLC bị treo trong quá trình máy đang chạy, cần xử lý theo trình tự để nhanh chóng xác định nguyên nhân và hạn chế thời gian dừng máy. Không nên lập tức reset PLC hoặc nạp lại chương trình khi chưa kiểm tra trạng thái hệ thống.
Bước 1: Đưa máy về trạng thái an toàn: Trước tiên, cần đảm bảo an toàn cho người vận hành và thiết bị trước khi kiểm tra PLC.
- Dừng máy theo quy trình vận hành nếu có thể.
- Ngắt các cơ cấu chuyển động nguy hiểm.
- Kiểm tra motor, servo, biến tần và các cơ cấu chấp hành.
- Không tự ý thao tác trong tủ điện khi hệ thống vẫn đang có điện nếu không có chuyên môn.
- Ghi nhận thời điểm PLC bắt đầu bị treo và tình trạng máy ngay trước khi xảy ra lỗi.
Mục đích: Xác định sự cố xảy ra trong điều kiện nào và tránh việc xử lý PLC làm phát sinh thêm lỗi cho máy.
Bước 2: Kiểm tra trạng thái CPU PLC: Quan sát trực tiếp CPU PLC và các đèn LED trạng thái để xác định PLC đang gặp vấn đề ở mức nào.
Kiểm tra:
- PLC đang ở trạng thái RUN, STOP hoặc ERROR.
- Đèn nguồn có sáng bình thường không.
- Đèn báo lỗi CPU có sáng hoặc nhấp nháy không.
- Đèn Communication có báo lỗi không.
- HMI/SCADA còn kết nối với PLC hay không.
Nếu PLC vẫn RUN nhưng máy không phản hồi, cần kiểm tra chương trình, tín hiệu I/O và truyền thông trước khi kết luận CPU bị treo.
Bước 3: Kiểm tra nguồn điện cấp cho PLC: Nếu PLC bị reset, mất nguồn hoặc hoạt động không ổn định, kiểm tra nguồn điện là bước ưu tiên tiếp theo.
- Kiểm tra nguồn cấp cho tủ điện.
- Đo nguồn 24VDC cấp cho PLC và module.
- Kiểm tra nguồn switching.
- Kiểm tra CB, cầu chì và terminal.
- Kiểm tra các đầu nối có bị lỏng hoặc oxy hóa không.
- Xem xét hiện tượng sụt áp khi motor, servo hoặc biến tần khởi động.
Nếu phát hiện nguồn không ổn định, cần xử lý nguồn trước khi tiếp tục kiểm tra chương trình PLC.
Bước 4: Kiểm tra nhiễu điện và tín hiệu: Nếu nguồn điện ổn định nhưng PLC vẫn bị reset, mất tín hiệu hoặc hoạt động bất thường, tiếp tục kiểm tra nhiễu.
Đặc biệt chú ý khi sự cố xảy ra đồng thời với:
- Motor công suất lớn khởi động.
- Biến tần thay đổi tốc độ.
- Servo bắt đầu hoạt động.
- Contactor đóng/ngắt.
- Thiết bị gia nhiệt hoặc tải công suất lớn chuyển trạng thái.
Kiểm tra cách đi dây tín hiệu, dây nguồn, dây motor, dây Ethernet/RS485 và hệ thống tiếp địa. Nếu dây tín hiệu đi quá gần dây động lực, cần xem xét bố trí lại để giảm nhiễu.
Bước 5: Kiểm tra lỗi truyền thông và card PLC: Nếu PLC vẫn RUN nhưng HMI/SCADA hoặc các thiết bị khác mất kết nối, cần kiểm tra hệ thống truyền thông.
Kiểm tra:
- Module Ethernet.
- Module RS485/Modbus.
- Dây mạng và đầu nối.
- Địa chỉ IP.
- Baud rate và thông số truyền thông.
- Đèn Communication trên module.
- Diagnostic/Error Log của PLC.
- Switch mạng nếu hệ thống sử dụng Ethernet.
Trường hợp PLC RUN nhưng không giao tiếp, nguyên nhân có thể nằm ở card truyền thông hoặc đường truyền thay vì CPU PLC.
Bước 6: Kiểm tra tải CPU và chương trình PLC: Nếu nguồn, nhiễu và truyền thông đều bình thường, kiểm tra chương trình điều khiển.
Các thông số cần chú ý:
- Scan Time.
- CPU Load.
- Dung lượng bộ nhớ.
- Các tác vụ truyền thông.
- Vòng lặp trong chương trình.
- Timer/Counter được xử lý liên tục.
- Các đoạn chương trình vừa được thay đổi.
Nếu scan time tăng bất thường hoặc CPU hoạt động gần giới hạn, cần xác định đoạn chương trình gây tải và tối ưu lại logic.
Không nên nạp lại hoặc chỉnh sửa chương trình trực tiếp trên máy đang vận hành nếu chưa có bản backup và quy trình kiểm soát thay đổi.
Bước 7: Kiểm tra nhiệt độ bên trong tủ điện: Nếu PLC chỉ bị treo sau một khoảng thời gian máy hoạt động, cần kiểm tra nhiệt độ.
- Kiểm tra nhiệt độ bên trong tủ.
- Kiểm tra quạt làm mát.
- Kiểm tra khe thông gió và bộ lọc bụi.
- Kiểm tra khoảng cách giữa PLC với biến tần, servo drive và thiết bị sinh nhiệt.
- Kiểm tra tình trạng tản nhiệt của các thiết bị công suất.
Nếu nhiệt độ quá cao, cần cải thiện hệ thống làm mát trước khi đưa máy trở lại vận hành liên tục.
Bước 8: Kiểm tra firmware và phiên bản phần mềm: Nếu sự cố xuất hiện sau khi thay đổi chương trình, cập nhật phần mềm hoặc firmware, cần kiểm tra lại tính tương thích.
- Kiểm tra phiên bản firmware CPU.
- Kiểm tra phiên bản phần mềm lập trình.
- Kiểm tra module mở rộng có tương thích không.
- Kiểm tra lịch sử thay đổi chương trình.
- Đối chiếu với bản chương trình đang hoạt động ổn định trước đó.
Nếu cần khôi phục chương trình, phải sử dụng bản backup đã được kiểm tra thay vì nạp một chương trình không rõ nguồn gốc.
Bước 9: Reset và khôi phục PLC khi đã xác định nguyên nhân
Chỉ thực hiện reset hoặc khởi động lại PLC sau khi đã kiểm tra các nguyên nhân chính và đảm bảo máy ở trạng thái an toàn.
Quy trình nên gồm:
Xác định lỗi → Backup dữ liệu → Xử lý nguyên nhân → Reset/Restart → Kiểm tra trạng thái CPU → Kiểm tra I/O → Kiểm tra truyền thông → Chạy thử máy.
Sau khi PLC hoạt động trở lại, cần theo dõi máy trong một khoảng thời gian để xác định lỗi có tái diễn hay không.
Bước 10: Ghi nhận nguyên nhân và phòng ngừa tái diễn: Sau khi khắc phục, không nên chỉ dừng ở việc đưa máy chạy lại. Cần ghi nhận nguyên nhân và phương án xử lý để thuận tiện cho những lần sau.
Nên lưu lại:
- Thời điểm xảy ra lỗi.
- Trạng thái CPU khi lỗi.
- Mã lỗi/Diagnostic Log.
- Nguyên nhân được xác định.
- Các thao tác đã thực hiện.
- Chương trình hoặc firmware sử dụng.
- Tình trạng nguồn điện và nhiệt độ tủ.
- Tình trạng truyền thông.
- Phương án phòng ngừa.
IV. Biện pháp phòng ngừa PLC bị treo giúp máy vận hành bền bỉ 24/7
Để ngăn ngừa sự cố tái diễn, doanh nghiệp cần chú trọng các giải pháp phòng ngừa đồng bộ:
- Duy trì nguồn điện ổn định: Kiểm tra điện áp, CB, cầu chì, đầu nối và hạn chế PLC dùng chung nguồn với tải công suất lớn. Với hệ thống quan trọng có thể sử dụng UPS.
- Kiểm soát nhiễu điện: Tách dây tín hiệu khỏi dây động lực, sử dụng cáp chống nhiễu, nối đất đúng kỹ thuật và kiểm tra hệ thống shield, đặc biệt với hệ thống có biến tần, servo và motor công suất lớn.
- Theo dõi CPU và chương trình: Kiểm tra CPU Load, Scan Time, dung lượng bộ nhớ và tối ưu các đoạn logic, vòng lặp hoặc tác vụ truyền thông không cần thiết.
- Kiểm soát nhiệt độ tủ điện: Vệ sinh quạt, bộ lọc bụi, đảm bảo thông gió và khoảng cách tản nhiệt phù hợp. Không đặt PLC quá gần các thiết bị phát nhiệt.
- Kiểm tra truyền thông: Định kỳ kiểm tra Ethernet, RS485, Modbus, dây mạng, đầu nối, switch và các module truyền thông để phát hiện lỗi sớm.
- Backup chương trình PLC: Luôn lưu bản backup PLC, HMI và thông số cấu hình, đồng thời quản lý phiên bản rõ ràng để có thể khôi phục nhanh khi xảy ra sự cố.
- Bảo trì định kỳ: Xây dựng checklist kiểm tra nguồn điện, PLC, truyền thông, tủ điện, dây dẫn và các thiết bị như biến tần, servo, motor.
- Thiết lập cảnh báo sớm: Theo dõi CPU Error, PLC STOP, mất truyền thông, nhiệt độ cao, lỗi servo/biến tần và tình trạng Scan Time tăng bất thường.
- Lựa chọn dòng PLC chống nhiễu cao cấp: Đầu tư sử dụng các dòng PLC có khả năng chống nhiễu công nghiệp vượt trội, vận hành ổn định như dòng PLC Samkoon FAs Series (ví dụ sản phẩm tiêu biểu: PLC Samkoon FAs-20MT-DC),..
Vì Sao Doanh Nghiệp Cần Xử Lý PLC Treo Sớm?
Nếu không được xử lý kịp thời, một PLC treo sớm có thể gây ra nhiều ảnh hưởng trực tiếp đến hoạt động sản xuất và hệ thống điều khiển, chẳng hạn như:
- Dừng toàn bộ dây chuyền sản xuất
- Hỏng dữ liệu điều khiển
- Tăng tỷ lệ hàng lỗi
- Mất kết nối SCADA/HMI
- Giảm tuổi thọ thiết bị
- Tăng chi phí bảo trì và downtime
Vì vậy, việc xử lý PLC treo kịp thời giúp doanh nghiệp nhanh chóng khôi phục hoạt động, hạn chế gián đoạn sản xuất và giảm thiểu các chi phí phát sinh không cần thiết
Xem thêm: Video hướng dẫn lập trình PLC từ KTVC
VI. Kỹ Thuật Vô Cực – Cung cấp & Phân phối PLC chính Hãng
Kỹ Thuật Vô Cực là đơn vị phân phối chính hãng các dòng PLC như Samkoon, Invovance, phục vụ nhiều ứng dụng tự động hóa công nghiệp. Bên cạnh PLC, Kỹ Thuật Vô Cực còn cung cấp các thiết bị liên quan như HMI, Servo và biến tần, giúp khách hàng dễ dàng lựa chọn thiết bị đồng bộ cho hệ thống.
Khi mua PLC chính hãng tại Kỹ Thuật Vô Cực, khách hàng được:
- Tư vấn lựa chọn model: Dựa trên nhu cầu sử dụng, số lượng I/O và yêu cầu thực tế của hệ thống.
- Sản phẩm chính hãng: Cung cấp PLC có nguồn gốc rõ ràng, đầy đủ thông tin sản phẩm và chính sách bảo hành.
- Báo giá nhanh: Hỗ trợ báo giá theo đúng model và cấu hình khách hàng yêu cầu.
- Hỗ trợ kỹ thuật: Tư vấn cấu hình, lập trình và kết nối PLC với HMI, Servo, biến tần và các thiết bị tự động hóa khác.
- Bảo hành và hỗ trợ sau bán hàng: Đồng hành trong quá trình lắp đặt, vận hành và xử lý các vấn đề kỹ thuật.
- Giao hàng toàn quốc: Nhiều model PLC có sẵn, hỗ trợ giao hàng nhanh đến khách hàng trên toàn quốc.
Nếu bạn đang tìm PLC chính hãng cho máy móc hoặc dây chuyền sản xuất, hãy liên hệ Kỹ Thuật Vô Cực để được tư vấn model phù hợp và báo giá theo nhu cầu thực tế.
THÔNG TIN LIÊN HỆ & ĐẶT HÀNG – CÔNG TY TNHH KỸ THUẬT VÔ CỰC
- • Hotline : 098.554.0011
- • Website chính thức: kythuatvc.com
- • Email hỗ trợ: giaiphapkythuatvc@gmail.com
- • Kênh Youtube: youtube.com/@kythuatvocuc
- • Hệ thống địa chỉ trụ sở & chi nhánh:
- Trụ sở Hà Nội: Dự án Bình Minh Glaxy, số 586 phố Bích Hoà, xã Bình Minh, TP. Hà Nội
- Chi nhánh 1 (TP.HCM): Số 29, Đường số 12, Khu phố 2, phường Hiệp Bình, TP. Hồ Chí Minh
- Chi nhánh 2 (Cần Thơ): B1 khu TĐC Chiến Thắng, khu vực Thạnh Lợi, phường Hưng Phú, TP. Cần Thơ